 pl
 English
 中文简体
 русский
 Español
 Deutsch
 POPROŚ O WYCENĘ
 Strona główna / Wiadomości / Wiadomości branżowe / Tolerancje formowania rotacyjnego: praktyczny przewodnik po projektowaniu części i form
Tolerancje formowania rotacyjnego: praktyczny przewodnik po projektowaniu części i form
Gdy kupujący przekaże rysunek oznaczony ±0,020 cala w przypadku formowanego elementu zbiornika paliwa lub zbiornika wody, prawdziwym pytaniem nie jest do, czy producent form może spróbować go uderzyć, ale czy proces może zostać powtórzony po praktycznej cenie. Formowanie rotacyjne jest procesem niskociśnieniowym, dlatego jego zakres tolerancji jest szerszy niż w przypadku formowania wtryskowego. Najbardziej przydatne na wynos jest to: projektuj zgodnie z procesem, a nie przeciwko niemu . W przypadku większości części polietylenowych tolerancje wymiarowe wynoszą: ±0,5% do ±2% wymiaru nominalnego są możliwe do osiągnięcia, natomiast grubość ścianki może się w przybliżeniu różnić ±10% do ±20% chyba że geometria części i oprzyrządowanie są specjalnie zaprojektowane.
Jakiej tolerancji można oczekiwać od formowania rotacyjnego?
Tolerancje formowania rotacyjnego można podzielić na dwie szerokie kategorie: tolerancje wymiarowe ze strony całości i tolerancje grubości ścianek które odzwierciedlają równomierność topienia się proszku i jego przepływu wewnątrz formy. Poniższe liczby są powszechnymi odniesieniami branżowymi i należy je przetestować pod kątem konkretnego używanego materiału i formy.
| Typ tolerancji | Typowy zasięg | Notatki |
|---|---|---|
| Wymiarowe (wewnątrz) | ±0,010 do ±0,020 cala | Do dobrze zaprojektowanych małych i średnich części |
| Wymiarowe (ogółem) | ±0,5% do ±2% of dimension | Dokręca się wraz z rozmiarem części |
| Grubość ścianki | ±10% do ±20% | Sterowanie prędkością obrotową, ogrzewaniem formy i przepływem proszku |
| Płaskość | ±0,20 do ±0,50 cala/cala | Zależy od grubości ściany i właściwości usztywniających |
| Wypaczenie | Zależne od geometrii | Zredukowane dzięki żeberkom, kołnierzom i zrównoważonemu chłodzeniu |
Jeśli kupujący nalega ±0,010 cala w przypadku 24-calowej wypraski kształtownik musi wyjaśnić, że jest to z grubsza 0,04% wymiaru nominalnego. Można to osiągnąć tylko na wybranych uszczelnionych lub funkcjonalnych powierzchniach, a to podniesie koszty.
Niektórzy formierze stosują również prostą zasadę wymiarowania części dłuższych niż 12 cali: w przybliżeniu ±0,030 cala plus ±0,005 cala na dodatkowy cal . Częściowo w przypadku 24 to się sprawdza ±0,090 cala . Potwierdza to, że większe części w naturalny sposób mają szersze zakresy tolerancji, a wymaganie takiej samej tolerancji bezwzględnej w przypadku dużego zbiornika i małego korpusu zaworu jest nierealne.
Na przykład 36 może mieć tolerancję ±0,18 do ±0,72 cala w ramach ogólnego asortymentu produkcyjnego. Właśnie dlatego formowanie rotacyjne tak dobrze sprawdza się w przypadku zbiorników, obudów i dużych obudów, gdzie ogólna dokładność wymiarowa ma mniejsze znaczenie niż jednolity, pusty korpus i jednolita ściana. Kupujący, którzy potrzebują mniejszych numerów na powierzchni uszczelniającej lub występie montażowym, powinni spodziewać się wyższej ceny i powinni wcześniej porozmawiać z producentem form.
Kluczowe czynniki wpływające na zmienność tolerancji
Gdy linia bazowa jest już jasna, trzy czynniki określają, jak daleko część odbiega od rysunku: materiał , geometria , i konstrukcja formy .
Skurcz materiału
Polietylen, dominujący materiał do formowania rotacyjnego, kurczy się pomiędzy 2% i 4% w zależności od gatunku, uwalniania z formy i warunków chłodzenia. Skurcz nie jest równomierny na całej części. Grubsze sekcje stygną powoli i kurczą się bardziej niż cieńsze sekcje, generując wewnętrzne naprężenia, które mogą odciągnąć wymiar od docelowego. Polietylen o małej gęstości kurczy się mniej, podczas gdy polietylen o dużej gęstości porusza się bardziej. Zawsze zaczynaj od arkusza danych dostawcy materiału, a następnie dodaj współczynnik bezpieczeństwa w oparciu o geometrię.
Geometria części
Płaskie ściany są najtrudniejszym elementem do utrzymania. Wewnętrzna powierzchnia szybko ochładza się w stosunku do formy, podczas gdy powierzchnia zewnętrzna ochładza się powoli, tworząc różnicę naprężeń, która pojawia się w postaci wypaczenia. Ostre rogi skupiają naprężenia i często stają się grubsze niż zamierzono. Wąska separacja ścian może powodować powstawanie linii przepływu lub pustych przestrzeni. Każdy z tych efektów poszerza zakres tolerancji. Dodanie żeber, zaokrągleń lub kątów pochylenia do płaskiej ściany zmniejsza wypaczenia i daje procesowi większą szansę na utrzymanie mniejszej wartości płaskości. Formowanie rotacyjne zazwyczaj wytwarza grubość ścianek od 0,8 do 25 mm , i thin walls are noticeably harder to hold consistently than thick walls.
Budowa formy
Formy odlewane z aluminium, prefabrykowane formy stalowe i formy obrabiane CNC reagują inaczej na ogrzewanie i chłodzenie. Odlew aluminiowy zapewnia doskonałe przenoszenie ciepła i jest ekonomiczny w przypadku skomplikowanych kształtów. Stal obrabiana CNC oferuje delikatniejszą powierzchnię i dokładniejsze wgłębienie, dzięki czemu gotowa część pozostaje bliższa zamierzonym wymiarom. Linie podziału, rozmieszczenie otworów wentylacyjnych i kąty pochylenia również wpływają na ostateczny rozmiar części. Źle umiejscowiona linia podziału może dodać kilka tysięcznych cala do mierzonej części i sprawić, że tolerancja rysunku będzie wyglądać nierealistycznie, nawet jeśli proces przebiega normalnie.
Jak projekt oprzyrządowania formy kontroluje tolerancję
Precyzyjne oprzyrządowanie jest podstawą stałych tolerancji. Forma wykonana na maszynie CNC na podstawie zweryfikowanego modelu 3D odtwarza zamierzoną geometrię znacznie bardziej niezawodnie niż narzędzie wykończone ręcznie. Dokładność wnęki, rozmieszczenie kanałów chłodzących i grubość ścianki formy wpływają na końcową jakość części. Kiedy forma jest zbudowana z kontrolowanymi tolerancjami obróbki i udokumentowaną procedurą wykańczania, powstały produkt staje się bardziej powtarzalny z cyklu na cykl i od dostawy do dostawy.
Tutaj liczy się doświadczenie producenta form. O godz Jiangsu ZHROTO Mould Co., Ltd. , precyzyjna obróbka CNC i ustiaryzowane praktyki wykańczania pomagają kontrolować tolerancje w szerokiej gamie produktów. Firma Forma do formowania rotacyjnego butli z wodorem na przykład wymaga wysokiego stopnia spójności grubości ścianek, ponieważ gotowy produkt poddawany jest później próbom ciśnieniowym i rygorystycznym kontrolom przenikania. Narzędzie zaprojektowane z odpowiednim profilem ciągu, wentylacji i chłodzenia zapewnia formierowi realistyczną ścieżkę utrzymania tych wartości.
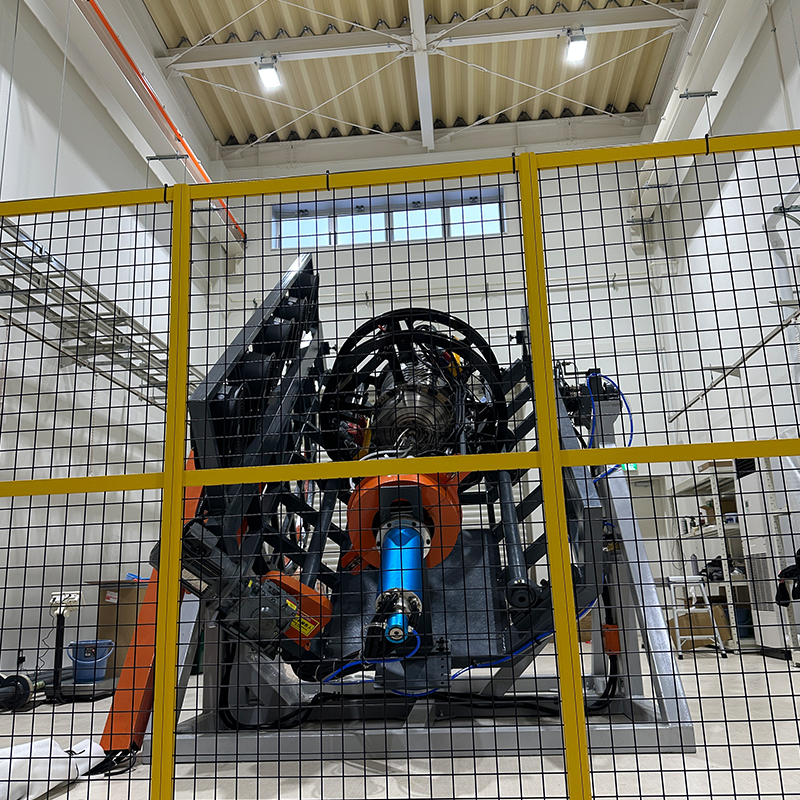 Forma do formowania rotacyjnego butli z wodorem gazowym zapewniająca jednakową grubość ścianki Ta precyzyjnie zaprojektowana forma zapewnia jednakową grubość ścianek i dokładność wymiarową butli do przechowywania wodoru, co ma kluczowe znaczenie podczas prób ciśnieniowych i kontroli przenikania. Zoptymalizowana geometria i wzmocniona konstrukcja umożliwiają powtarzalną produkcję w wymagających zastosowaniach. Zobacz produkt →
W przypadku inżynierów pracujących nad produktami, dla których spójność wymiarowa ma kluczowe znaczenie, szczera rozmowa na temat projektowania narzędzi może zaoszczędzić tysiące dolarów na ponownej obróbce i złomowaniu. Projekt oprzyrządowania formy wpływa na tolerancje na długo przed uformowaniem pierwszej części. Przeczytaj więcej w w jaki sposób konstrukcja oprzyrządowania do form rotacyjnych kontroluje tolerancje i zapobiega defektom .
Praktyczne wytyczne dotyczące tolerancji dla inżynierów i kupujących
Co określić na rysunku
Tylko wymiary, które mają znaczenie dla funkcjonowania, powinny otrzymać ścisłą tolerancję. Występ montażowy, przyłącze węża lub powierzchnia uszczelniająca mogą to uzasadniać ±0,020 cala . Należy pozostawić długość lub szerokość całkowitą, która nie ma wpływu na dopasowanie ani uszczelnienie ±0,5% do ±1,0% wymiaru nominalnego. Dopasowywanie każdej funkcji na rysunku zmusza producenta form do spowolnienia produkcji, dodania operacji dodatkowych i podniesienia ceny części bez poprawy dopasowania i wydajności.
Koszt wąskich tolerancji
Luźną tolerancję można utrzymać w normalnej produkcji bez dodatkowej pracy. Wąska tolerancja może wymagać ponownej obróbki formy, wydłużenia cyklu chłodzenia lub ręcznej pracy każdej części. Krzywa kosztów nie jest liniowa. Przeprowadzka z ±0,5% to ±0,1% na dużym zbiorniku może podwoić cenę jednostkową.
| Klasa tolerancji | Typowy zakres wymiarowy | Wpływ na koszty względne |
|---|---|---|
| Produkcja ogólna | ±1,0% do ±2,0% | Linia bazowa |
| Kontrolowane | ±0,5% do ±1,0% | 10% do 25% |
| Ciasno | ±0,2% do ±0,5% | 30% do 60% |
| Precyzja | Mniej niż ±0,15% | Wymaga obróbki wtórnej lub wykończenia CNC |
Jeśli część wymaga tolerancji dokładności, twórca formy musi wziąć pod uwagę kierunek skurczu, naprężenia podczas wyjmowania z formy i konkretny gatunek polietylenu. Oznacza to, że tolerancja jest tak naprawdę obietnicą, że Forma zbiornika paliwa samochodowego a parametry procesu wokół niego są projektowane wspólnie. Narzędzie produkcyjne zbudowane z myślą o kontrolowanej tolerancji nie jest tym samym, co narzędzie prototypowe.
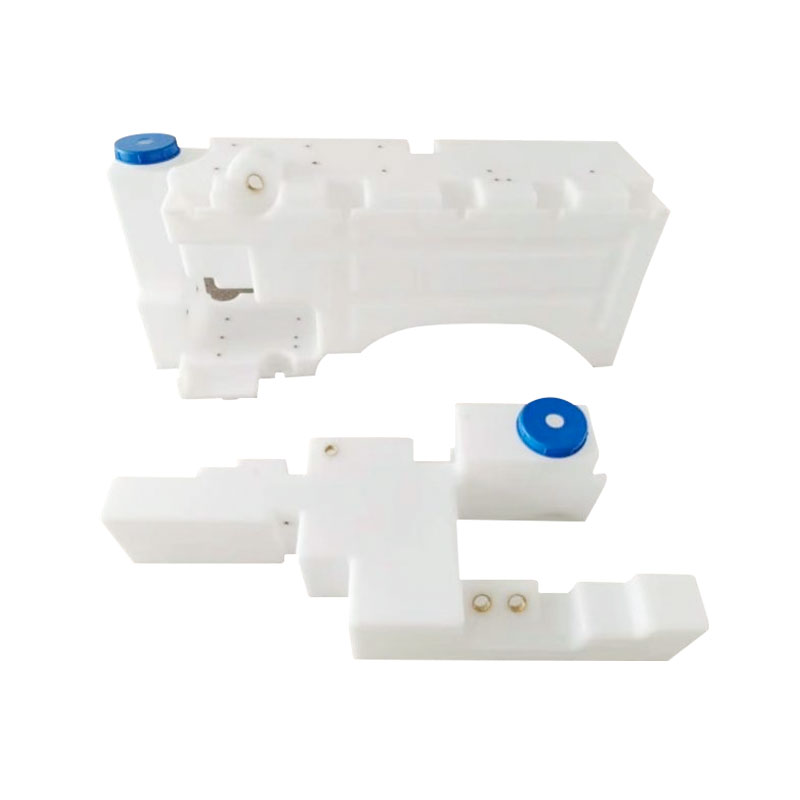 Forma zbiornika paliwa samochodowego do jednoczęściowego formowania rotacyjnego Forma ta umożliwia bezproblemową produkcję zbiorników paliwa przy zmniejszonej masie i zwiększonej pojemności, co poprawia oszczędność paliwa. Jego projekt musi uwzględniać czynniki skurczu i rozformowania, aby zachować wąskie tolerancje, co sprawia, że wczesne konsultacje dotyczące projektu formy są niezbędne. Zobacz produkt →
Współpraca z partnerem zajmującym się formowaniem rotacyjnym w zakresie decyzji dotyczących tolerancji
Najlepszym momentem na rozmowę o tolerancjach jest faza projektowania formy, przed wycięciem jakiegokolwiek oprzyrządowania. Doświadczony twórca form powinien być w stanie przejrzeć Twój rysunek, wskazać trudne ściany i zasugerować żebra, kąty pochylenia lub korekty grubości ścianki, które pozwolą na dopasowanie części do planu tolerancji. Jeśli twórca form nie zgłosi tych problemów, za problemy produkcyjne zapłacisz później.
Praktyczne pytania, które należy zadać przed wykonaniem formy:
- Które wymiary są prawdziwymi wymaganiami funkcjonalnymi dla tej części?
- W jaki sposób forma utrzyma część podczas chłodzenia i wyjmowania z formy?
- Jakiej zmiany grubości ścianki możemy się spodziewać dla tej geometrii?
- Jaki jest oczekiwany skurcz wybranego gatunku polietylenu?
Zespół ZHROTO wnosi do rozmowy trzy certyfikaty ISO: ISO9001 , ISO14001 , i ISO45001 . Nie są to plakietki ozdobne; sygnalizują, że firma dokumentuje swoje procesy, kontroluje swój wpływ na środowisko i dba o bezpieczeństwo pracy swoich pracowników. Dyscyplina ta przekłada się bezpośrednio na spójność produkcji, a właśnie tego wymaga specyfikacja tolerancji. Fabryka działa 12 000 metrów kwadratowych standardowej powierzchni produkcyjnej z 17 maszyn CNC do obróbki i formowania rotacyjnego , obsługujący roczną wydajność wynoszącą 800 form and 3600 ton produktów formowanych rotacyjnie.
Dla kupujących, którzy muszą zrozumieć wzajemne oddziaływanie pomiędzy grubością ściany, kątami pochylenia i wykonaniem form, zapoznaj się z uwagą praktyczną na temat grubość ścianki projektu formowania rotacyjnego, kąty pochylenia i wskazówki dotyczące formowania . Omówiono w nim wybory projektowe, które utrzymują części w granicach dopuszczalnej tolerancji, oraz typowe błędy, które je powodują.
Formowanie rotacyjne nigdy nie zapewni błyskawicznej precyzji formowania wtryskowego i nie jest to konieczne. Proces ten zyskuje swoje miejsce dzięki wytwarzaniu bezszwowych, jednoczęściowych pustych części przy niskich kosztach oprzyrządowania i doskonałym stosunku sztywności do masy. Jeśli potraktujesz tolerancję raczej jako rozmowę projektową niż ostateczny pomiar, możesz zbudować część, która spełni jej wymagania funkcjonalne, pozostanie w naturalnych granicach procesu i nie zaskoczy Cię raportem z inspekcji bramy fabryki.
Jeśli oceniasz zwyczaj Forma pojemnika do przechowywania zbiornika na wodę lub inny produkt formowany rotacyjnie, wczesne sprawdzenie planu tolerancji z partnerem technicznym zajmującym się formami jest najtańszym sposobem uniknięcia zawyżenia specyfikacji. Celem nie jest pogoń za niemożliwymi liczbami, ale zdefiniowanie kilku wymiarów, które faktycznie mają znaczenie i zapewnienie twórcy form właściwej granicy projektowej, aby je osiągnąć. W ten sposób otrzymujesz produkt, który pasuje, uszczelnia i działa już za pierwszym razem.
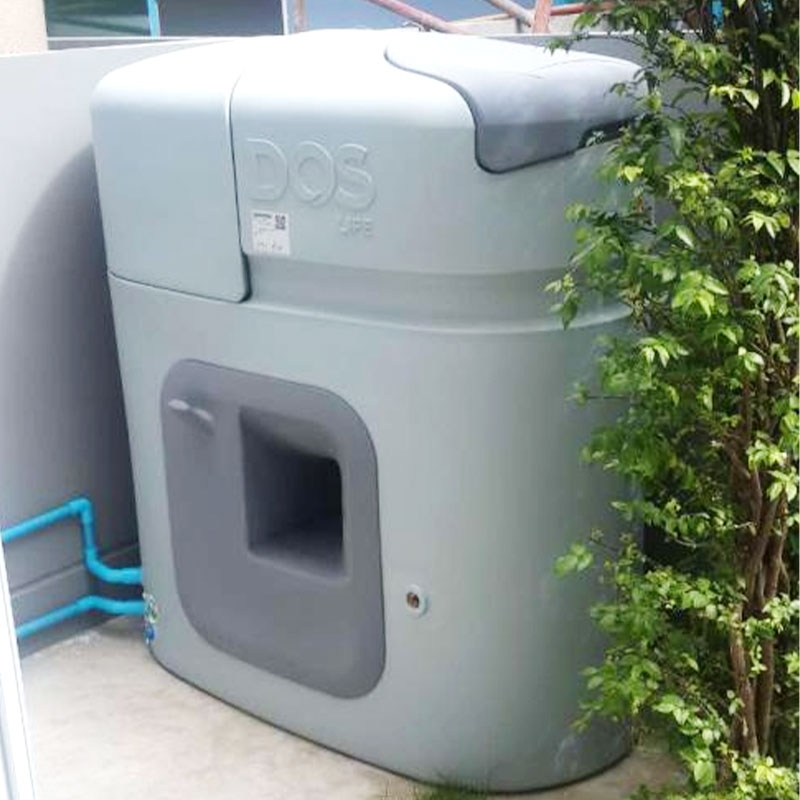 Forma pojemnika do przechowywania zbiornika na wodę do bezszwowych zbiorników o dużej pojemności Ta forma przemysłowa umożliwia produkcję bezszwowych, pozbawionych spoin pojemników o stałej grubości ścianek do przechowywania wody i chemikaliów. Wczesne sprawdzenie planów tolerancji u partnera zajmującego się formami pomaga uniknąć zawyżonej specyfikacji i gwarantuje, że produkt będzie pasował i działał już przy pierwszej próbie. Zobacz produkt →
Oferujemy Klientom kompleksowe usługi - od projektowania produktów, przez produkcję form, aż po wytwarzanie gotowych produktów.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Droga nr 9 Jiangyuan, ulica Luotang, dzielnica Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny
Prawa autorskie © Jiangsu Zhroto Mould Co., Ltd. Prawa zastrzeżone.
