 pl
 English
 中文简体
 русский
 Español
 Deutsch
 POPROŚ O WYCENĘ
 Strona główna / Wiadomości / Wiadomości branżowe / W jaki sposób formy do formowania rotacyjnego napędzają produkcję komercyjnego sprzętu czyszczącego i mobilnych jednostek sanitarnych
W jaki sposób formy do formowania rotacyjnego napędzają produkcję komercyjnego sprzętu czyszczącego i mobilnych jednostek sanitarnych
Wgląd w produkcję
Kiedy inżynierowie projektują bezzałogowego robota zamiatającego lub mobilną jednostkę sanitarną przeznaczoną do użytku na zewnątrz, powłoka wokół maszyny to znacznie więcej niż kosmetyk. Musi wytrzymać ekspozycję na promieniowanie UV, rozpryski chemiczne, uderzenia mechaniczne i cykle temperaturowe, zachowując jednocześnie wystarczająco ścisłe tolerancje, aby czujniki, silniki i instalacja wodno-kanalizacyjna pasowały precyzyjnie. Formowanie rotacyjne —powszechnie nazywane formowaniem rotacyjnym— stało się procesem wybieranym w przypadku tych złożonych, pustych, jednoczęściowych obudów z tworzyw sztucznych w komercyjnym przemyśle czyszczącym i mobilnych urządzeniach sanitarnych.
W tym artykule zbadano dlaczego forma rotacyjna do czyszczenia przemysłowego oprzyrządowanie jest projektowane inaczej niż formy opakowaniowe, sposób, w jaki każda kategoria sprzętu wpływa na unikalne wymagania projektowe oraz to, co zespoły produkcyjne powinny ocenić przed podjęciem strategii formowania rotacyjnego.
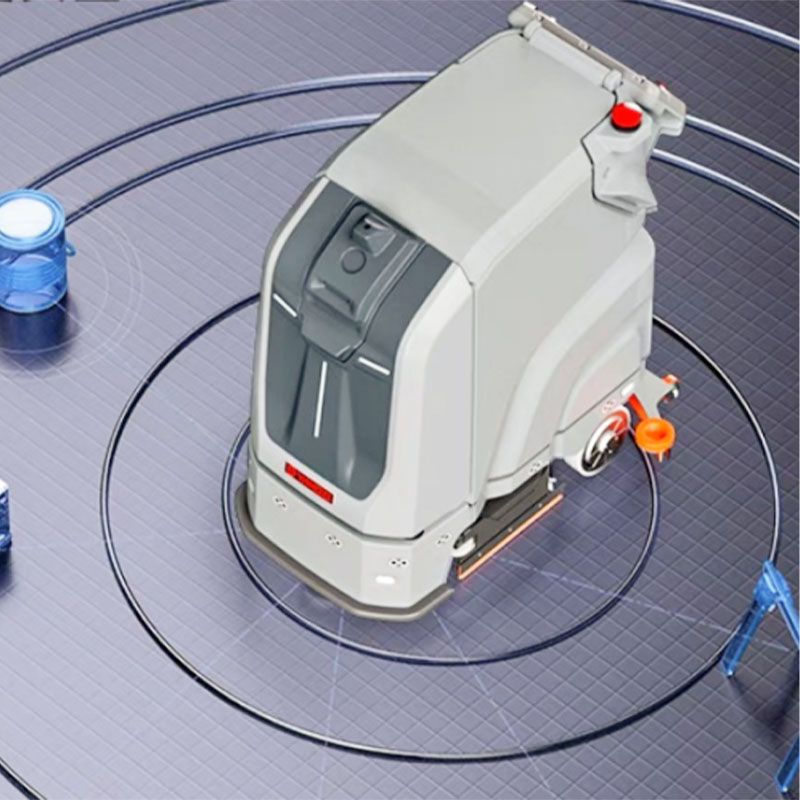
Co sprawia, że formowanie rotacyjne jest właściwym procesem czyszczenia obudów sprzętu
Rotomolding to proces niskociśnieniowy i wysokocieplny. Proszek z tworzywa sztucznego —prawie zawsze polietylen— ładowany jest do zamkniętej formy, która następnie obraca się dwuosiowo wewnątrz pieca. Proszek topi się i równomiernie pokrywa wewnętrzną powierzchnię formy. Po schłodzeniu część jest usuwana jako bezszwowa, pusta konstrukcja.
W przypadku komercyjnego sprzętu czyszczącego proces ten oferuje trzy zalety strukturalne, których formowanie wtryskowe i formowanie rozdmuchowe nie mogą łatwo odtworzyć przy tym samym rozmiarze części:
Jednolita grubość ściany
Rotomolding równomiernie rozprowadza materiał na złożonych trójwymiarowych konturach. Przemiatająca obudowa robota z podcięciami, wgłębieniami na nadkola i kanałami do prowadzenia kabli może uzyskać spójne ścianki o średnicy 4–6 mm — eliminując awarie cienkich punktów powszechne w dużych częściach formowanych wtryskowo.
Brak linii spawalniczych i szwów
Ponieważ część tworzy pojedynczą, ciągłą powłokę, nie ma słabych punktów strukturalnych, w których połówki są połączone. Mobilne urządzenia sanitarne, które są poddawane wielokrotnemu myciu ciśnieniowemu i chemicznym środkom dezynfekującym, opierają się na tej monolitycznej konstrukcji, aby zapobiec rozprzestrzenianiu się pęknięć w złączach.
Niskie nakłady na narzędzia do dużych części
Formy wykonane są z odlewanego aluminium lub gotowej stali i pracują pod ciśnieniem atmosferycznym. Zestaw form do obudowy pralki pełnopodłogowej może kosztować o 60–80% mniej niż równoważna forma wtryskowa, co sprawia, że proces ten jest ekonomicznie opłacalny nawet w przypadku średnich serii produkcyjnych wynoszących 500–5000 sztuk rocznie.
Forma obrotowa bezzałogowego robota zamiatającego: precyzja spotyka się z geometrią
Autonomiczne roboty zamiatające stosowane na lotniskach, w magazynach i na placach miejskich stanowią jedno z najbardziej wymagających geometrycznie wyzwań w sektorze formowania rotacyjnego. Podwozie musi jednocześnie:
- Zamknij obudowy LiDAR i porty czujników ultradźwiękowych z tolerancjami wymiarowymi poniżej 1,5 mm
- Poprowadź kanały odwadniające dla zebranych zanieczyszczeń i cieczy
- Akceptuj gwintowane występy formowane wkładkowo do montażu tacy akumulatora i silnika
- Zapewnij zintegrowaną geometrię zderzaka, aby absorbować uderzenia przy niskiej prędkości bez odkształcania ustawienia czujnika
The bezzałogowy robot zamiatający forma obrotowa oprzyrządowanie do tych zastosowań jest zazwyczaj obrabiane z odlewanego aluminium A356 z wtórnym profilowaniem CNC na wszystkich powierzchniach odniesienia montażu czujnika. Docelowe grubości ścianek są weryfikowane poprzez symulację przepływu formy przed cięciem oprzyrządowania i obliczane jest rozmieszczenie otworów wentylacyjnych, aby zapobiec dziurkom w górnych powierzchniach, gdzie estetyka ma największe znaczenie.
Kluczowe parametry konstrukcji formy podwozia robota zamiatającego
| Parametr | Typowy zakres | Rozważania projektowe |
|---|---|---|
| Grubość ściany | 4,0 – 6,0 mm | Grubsze w strefach uderzenia, cieńsze na panelach kosmetycznych |
| Kąt ciągu | 1,5 – 3,0 stopnia | Głębsze podcięcia wymagają wkładek z dzielonej formy |
| Temperatura piekarnika | 300 – 360 stopni C | Kontrolowana przewodnością cieplną formy aluminiowej |
| Współczynnik rotacji (główny:drobny) | 4:1 do 6:1 | Dostosowane do wydłużonych profili podwozia |
| Wstaw liczbę | 8 – 24 na część | Wkładki gwintowane ze stali nierdzewnej wstępnie umieszczone w formie |
| Czas cyklu | 18 – 35 minut | Dłuższe dla gatunków LLDPE stabilizowanych promieniowaniem UV i pigmentowanych |
Przepływ procesu produkcji form robotów zamiatających
Forma obrotowa do pralki podłogowej: równoważenie rozmiaru i odporności chemicznej
Pralki podłogowe typu ride-on i walk-behind używane w centrach logistycznych i kuchniach komercyjnych posiadają zbiorniki z roztworem o pojemności od 60 do 300 litrów. Wymagania konstrukcyjne dotyczące obudowy zewnętrznej znacznie odbiegają od kategorii robotów zamiatających:
- Kompatybilność chemiczna z detergentami alkalicznymi, kwaśnymi odkamieniaczami i czwartorzędowymi amoniowymi środkami dezynfekcyjnymi — wymagającymi gatunków polietylenu średniej gęstości (MDPE) lub polietylenu usieciowanego (XLPE)
- Duże płaskie powierzchnie który musi być odporny na odkształcenia podczas chłodzenia — krytyczne wyzwanie projektowe formy, unikalne dla tego typu sprzętu
- Zintegrowane komory zbiornika z roztworem często formowane jako druga wewnętrzna powłoka w ramach tego samego cyklu formowania rotacyjnego przy użyciu wkładki typu drop-box
- Strefy ergonomiczne operatora w tym zakrzywione wgłębienia na uchwyty i platformy podnóżka utworzone bezpośrednio w geometrii formy
Dla forma obrotowa do pralek podłogowychInżynierowie zajmujący się formami zwracają szczególną uwagę na strategie żebrowania zapobiegające odkształceniom. Żebra nie są dodawane do samej części — są projektowane jako negatywne cechy formy, które tworzą odpowiednią geometrię wzmacniającą na wewnętrznej powierzchni panelu obudowy.
Porównanie materiałów obudowy pralek podłogowych
| Klasa materiału | Wytrzymałość na rozciąganie | Odporność chemiczna | Stabilność UV | Najlepsza aplikacja |
|---|---|---|---|---|
| LLDPE | Umiarkowany | Dobrze | Wymaga dodatku | Spryskiwacze wewnętrzne, mniejsze narażenie na działanie substancji chemicznych |
| HDPE | Wysoki | Bardzo dobry | Wymaga dodatku | Ogólne komercyjne myjki podłogowe |
| XLPE | Bardzo wysoki | Doskonały | Doskonały | Pralki zewnętrzne, intensywne stosowanie środków chemicznych |
| Nylon (PA) | Wysoki | Umiarkowany | Dobrze | Osłony precyzyjne, małe części geometryczne |
Przyjazna dla środowiska mobilna forma toaletowa: inżynieria zapewniająca trwałość na zewnątrz
Mobilne i przenośne urządzenia sanitarne —stosowane na placach budowy, imprezach plenerowych, akcjach pomocy w przypadku klęsk żywiołowych i parkach publicznych— stanowią jedno z zastosowań o największej liczbie zastosowań w formowaniu rotacyjnym w sektorze sanitarnym. Singiel przyjazna dla środowiska mobilna forma toaletowa program zazwyczaj produkuje 1000–10 000 identycznych jednostek z małej rodziny form składającej się z trzech do sześciu narzędzi.
Dlaczego Rotomolding przewyższa FRP i stal nierdzewną w przypadku toalet mobilnych
Efektywność środowiskowa HDPE w jednostkach sanitarnych
Termin „przyjazny dla środowiska” w produkcji urządzeń mobilnych do celów sanitarnych obejmuje trzy mierzalne wymiary:
- Możliwość recyklingu materiałów: HDPE stosowany w formowaniu rotacyjnym ma kod recyklingu 2 i jest akceptowany w przemysłowych strumieniach recyklingu na całym świecie. Jednostki wycofane z eksploatacji można rozdrabniać i ponownie przetwarzać na produkty niekonstrukcyjne, zmniejszając udział składowisk.
- Redukcja odpadów produkcyjnych: Rotomolding generuje prawie zerowy złom materiałowy. Nadmiar proszku z każdego cyklu jest odzyskiwany i ponownie wykorzystywany. Kontrastuje to z termoformowaniem lub powłokami ze stali nierdzewnej wytwarzanymi CNC, gdzie odpady wykończeniowe mogą osiągnąć 15–25% surowca wejściowego.
- Długowieczność w warunkach polowych: Dobrze opracowana jednostka HDPE ze stabilizatorami UV i pigmentacją sadzy może zachować integralność strukturalną przez 15–20 lat w eksploatacji na zewnątrz, zmniejszając częstotliwość wymiany i związane z tym obciążenie węglem produkcyjnym.
Wybór materiału z tworzywa sztucznego Roto Mold: co oceniają inżynierowie
Określenie „plastik do formowania rotacyjnego” odnosi się ogólnie do sproszkowanego surowca polimerowego stosowanego w tym procesie. W przypadku sprzętu czyszczącego i urządzeń sanitarnych dobór materiałów jest jedną z najważniejszych decyzji inżynieryjnych, wpływającą na żywotność konstrukcji, kompatybilność chemiczną, wykończenie powierzchni i zgodność z przepisami regionalnymi.
Liniowy polietylen o niskiej gęstości
Najpowszechniej stosowany gatunek do formowania rotacyjnego. Zapewnia doskonałą odporność na uderzenia w niskich temperaturach, dobre wydłużenie przed uszkodzeniem i prostą obróbkę. Typowy wskaźnik płynięcia: 3–7 g/10 min dla zastosowań w formowaniu rotacyjnym. Idealny do zamiatania elementów podwozia robota pracujących w klimatyzowanych środowiskach wewnętrznych.
Polietylen o wysokiej gęstości
Większa sztywność niż LLDPE — ważna w przypadku dużych płaskich paneli w obudowach pralek podłogowych, gdzie ugięcie pod obciążeniem musi być ograniczone. Doskonała odporność chemiczna na stężone kwasy i zasady. Nieco trudniejsza obróbka ze względu na węższe okno spiekania.
Polietylen usieciowany
Wytwarzany przy użyciu chemii sieciowania nadtlenkowego lub silanowego. Nie można go ponownie uformować po usieciowaniu — jest to jednokierunkowa transformacja materiału. Rezultatem jest znacznie lepsza odporność na ciepło, odporność na pęknięcia naprężeniowe i długoterminowa stabilność UV. Stosowany w najbardziej poszukiwanych zewnętrznych jednostkach sanitarnych narażonych na klimat tropikalny.
Elastyczne mieszanki polietylenowe
Połączone w celu zapewnienia elastyczności przypominającej gumę w gotowych częściach. Stosowany do zintegrowanych sekcji zderzaków i kołnierzy uszczelek w robotach zamiatających, gdzie sztywna geometria przechodzi w elementy pochłaniające wibracje. Zazwyczaj współformowane we wtórnej warstwie skrzynki kroplowej w ramach tego samego cyklu formowania rotacyjnego.
Złożona geometria Rotomolding: Techniki inżynierii form
Komercyjny sprzęt czyszczący i mobilne obudowy sanitarne rzadko mają prostą geometrię skrzynkową. Poniższe techniki inżynierii form umożliwiają produkcję profili rotomoldingu o złożonej geometrii, których wymagają te produkty.
Projektowanie powierzchni dzielonych i rozdzielających
Linia podziału formy —miejsce, w którym spotykają się dwie połówki formy — określa, które cechy powierzchni można uformować bez wkładek mechanicznych. W przypadku zamiatania korpusów robotów linia podziału jest zwykle umieszczana w poziomej płaszczyźnie środkowej, co umożliwia utworzenie występów portów czujników i podcięć nadkola na zdejmowanych wkładkach o działaniu bocznym, zamiast wymagać, aby cała część była zaprojektowana wokół jednego kierunku podziału.
Wewnętrzne wkładki DropBox do integracji zbiorników
Pralki podłogowe często wymagają wewnętrznego zbiornika z roztworem zintegrowanego z obudową zewnętrzną. Osiąga się to za pomocą zawieszonej skrzynki wrzutowej — wtórnej formy umieszczonej wewnątrz głównej wnęki formy. Podczas obrotu proszek pokrywa zarówno zewnętrzną ściankę formy, jak i wewnętrzną skrzynkę zrzutową, tworząc dwuścienną konstrukcję ze szczeliną wypełniającą powietrzem lub pianką pomiędzy zbiornikiem a panelem zewnętrznym. Technika ta zapewnia dodatkową izolację termiczną i znacząco zwiększa odporność na uderzenia obszaru, w którym znajduje się ciecz.
Formy do formowania rotacyjnego z magnetycznym mocowaniem wkładki
Elementy metalowe formowane wkładkowo —gwintowane występy, złączki przewodów elektrycznych, płyty montażowe czujników — muszą pozostać precyzyjnie rozmieszczone przez cały cykl piekarnika. W zastosowaniach robotów zamiatających o wysokiej precyzji inżynierowie form osadzają magnesy neodymowe w aluminiowym korpusie formy. Magnesy te utrzymują stalowe wkładki na powierzchni formy podczas obrotu, zapobiegając migracji, która mogłaby spowodować awarie wymiarowe podczas montażu.
Tekstura powierzchni i zastosowanie ziarna
Wewnętrzna powierzchnia formy obrotowej bezpośrednio wyznacza zewnętrzną powierzchnię gotowej części. Teksturę nanosi się na powierzchnię formy poprzez:
- Odstrzał koralików — tworzy jednolite matowe ziarno odpowiednie do zewnętrznej części mobilnej toalety
- Teksturowanie EDM (obróbka elektroerozyjna) — pozwala uzyskać drobne, powtarzalne wzory paneli kosmetycznych na robotach zamiatających
- Polerowanie — stosowane w miejscach wymagających połysku, takich jak wgłębienia na oznakowanie i obudowy soczewek
- Trawienie chemiczne — stosowane do wielkoskalowych wzorów geometrycznych na pełnych panelach formy
Normy budowy form: odlewane aluminium kontra stal produkowana
Przemysłowi formowania rotacyjnego służą dwa podstawowe materiały formowe, z których każdy ma odrębne profile wydajności oprzyrządowania sprzętu czyszczącego.
| Atrybut | Odlewana forma aluminiowa | Wyprodukowana forma stalowa |
|---|---|---|
| Przewodność cieplna | Wysokie — szybsze cykle ogrzewania i chłodzenia | Niższy — dłuższy czas cyklu |
| Waga | Lekkie — łatwiejsza obsługa operatora | Ciężki — wymaga sprzętu podnoszącego |
| Szczegóły powierzchni | Doskonałe detale z wykończenia CNC | Dobry — wymaga spawania w przypadku złożonych cech |
| Typowa długość życia | 3000 – 5000 cykli | 10 000 – 20 000 cykli |
| Naprawa | Możliwa naprawa spoiny TIG | Prosta naprawa spawana |
| Najlepszy przypadek użycia | Złożona geometria, przebiegi o średniej objętości | Proste kształty, produkcja wielkoseryjna |
| Koszt początkowy | Niższy | Wyższy dla równej złożoności |
W przypadku większości programów robotów zamiatających i pralek podłogowych —gdzie roczne objętości spadają poniżej 5000 sztuk, a geometria części jest złożona— odlewane formy aluminiowe wykonane ze stopu A356 zapewniają najlepszą równowagę między szybkością cyklu, jakością powierzchni i całkowitą ekonomiką oprzyrządowania. Formy stalowe stają się ekonomicznie uzasadnione dopiero wtedy, gdy roczne objętości przekraczają 8 000–10 000 części w przypadku mobilnych paneli toaletowych o prostszej geometrii.
Punkty kontrolne kontroli jakości w częściach sprzętu czyszczącego formowanych rotacyjnie
Zespoły produkcyjne dbające o stałą jakość wyników komercyjnych obudów czyszczących wdrażają wieloetapową sekwencję kontroli. Poniższy diagram podsumowuje główne bramki kontroli jakości:
Jednorodność grubości ścianek jest najczęściej wymienianą przyczyną uszkodzeń polowych w obudowach urządzeń czyszczących formowanych rotacyjnie. Grubościomierze ultradźwiękowe umożliwiają nieniszczące mapowanie wszystkich części produkcyjnych bez konieczności cięcia lub cięcia próbek — jest to kluczowa możliwość, gdy objętości części mierzone są w setkach, a nie tysiącach dziennie.
Pojedyncze narzędzie formujące zamontowane na karuzeli wieloramiennej może wyprodukować 6–15 części dziennie, w zależności od czasu cyklu i konfiguracji ramienia. Gdy popyt rynkowy rośnie, producenci stają przed decyzją o zwiększeniu wydajności form. Poniższe punkty odniesienia kierują decyzjami dotyczącymi rozbudowy sprzętu czyszczącego i programów sanitarnych:
W przypadku programów mobilnych toalet realizujących kontrakty komunalne powszechne są rodziny form składające się z sześciu do ośmiu identycznych narzędzi, co umożliwia wydajność przekraczającą 80 jednostek dziennie na linię produkcyjną z trzyramiennej maszyny karuzelowej.
Często zadawane pytania
P1: Jaka grubość ścianki jest standardowa dla podwozia robota zamiatającego produkowanego metodą formowania rotacyjnego?
Większość komercyjnych podwozi bezzałogowych robotów zamiatających ma nominalną grubość ścianki od 4,0 do 6,0 mm, z miejscowym pogrubieniem do 7–8 mm w strefach uderzenia, takich jak przedni zderzak i krawędzie wnęki koła. Cieńsze ścianki o grubości 3,5 mm można określić dla lekkich górnych paneli kosmetycznych, w których obciążenie konstrukcyjne jest minimalne.
P2: Ile czasu zajmuje wyprodukowanie nowej formy do formowania rotacyjnego obudowy pralki podłogowej?
Czas realizacji form aluminiowych odlewanych do obudów pralek podłogowych wynosi zazwyczaj od 6 do 14 tygodni, w zależności od stopnia skomplikowania części, liczby wkładek i aktualnego obciążenia pracą producenta formy. Prostsze geometrie paneli z niewielką liczbą wkładek można wykonać w ciągu 6–8 tygodni. Pełne podwozie ze zintegrowaną geometrią zbiornika i wieloma funkcjami bocznego działania wymaga zazwyczaj 10–14 tygodni od zatwierdzenia wniosku do produkcji pierwszego artykułu.
P3: Czy mobilne toalety formowane rotacyjnie mogą spełniać międzynarodowe normy odporności chemicznej?
Tak. Gatunki HDPE i XLPE stosowane w mobilnych formach rotomoldingowych do urządzeń sanitarnych są opracowywane w celu spełnienia protokołów odporności chemicznej, w tym testów zanurzeniowych ISO 175. Jednostki są zazwyczaj testowane pod kątem obecności skoncentrowanych środków dezynfekujących, środków czyszczących na bazie chloru i roztworów mocznika. Czas trwania testu w podwyższonej temperaturze wynosi zazwyczaj od 72 do 168 godzin, co ma symulować przyspieszoną ekspozycję na pole.
P4: Jaka jest typowa przewaga kosztowa produkcji formowania rotacyjnego nad formowaniem wtryskowym w przypadku dużych obudów?
W przypadku dużych obudów o wymiarach przekraczających 600 mm w dowolnym wymiarze koszty narzędzi do formowania rotacyjnego są zazwyczaj o 60–75% niższe niż w przypadku równoważnych narzędzi do formowania wtryskowego. Czas cyklu na część jest dłuższy w przypadku formowania rotacyjnego (15–35 minut w porównaniu do poniżej 2 minut w przypadku formowania wtryskowego), dlatego proces ten jest najbardziej ekonomiczny przy rocznych objętościach poniżej 10 000 części. Powyżej tego progu niekorzystna sytuacja w przeliczeniu na część etatu zaczyna przeważać nad oszczędnościami w zakresie narzędzi.
P5: Czy przyjazne dla środowiska mobilne formy toaletowe są dostępne w niestandardowych kolorach bez malowania?
Tak — kolor korpusu przelotowego jest standardową cechą procesu formowania rotacyjnego. Przed załadowaniem do formy przedmieszkę pigmentu miesza się bezpośrednio z proszkiem polietylenowym. Powstała część ma spójny kolor na całej grubości ścianki, eliminując uszkodzenia przyczepności farby, łuszczenie się lub blaknięcie w wyniku ekspozycji chemicznej lub UV. Typowe kolory urządzeń sanitarnych określa się przy użyciu standardowych systemów kolorów, a niestandardowe dopasowanie pigmentu jest dostępne w firmach zajmujących się mieszaniem proszków.
P6: Czym różni się wybór tworzyw sztucznych do form roto pomiędzy sprzętem do czyszczenia wewnątrz i na zewnątrz?
Obudowy urządzeń do czyszczenia wnętrz —takich jak robotyczne zamiatarki stosowane w magazynach— zazwyczaj wykorzystują standardowe gatunki LLDPE bez silnej stabilizacji UV, ponieważ ekspozycja na promieniowanie ultrafioletowe jest minimalna. Sprzęt zewnętrzny, w tym mobilne toalety i zewnętrzne roboty zamiatające działające na placach publicznych, wymaga preparatów stabilizowanych promieniowaniem UV z pakietami pigmentacji sadzy lub stabilizatorów światła na bazie amin z przeszkodą przestrzenną (HALS). Dodatki te mogą zwiększyć koszt materiału o 8–15%, ale wydłużyć żywotność z około 5 lat do 15–20 lat przy bezpośredniej ekspozycji na słońce.
Oferujemy Klientom kompleksowe usługi - od projektowania produktów, przez produkcję form, aż po wytwarzanie gotowych produktów.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Droga nr 9 Jiangyuan, ulica Luotang, dzielnica Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny
Prawa autorskie © Jiangsu Zhroto Mould Co., Ltd. Prawa zastrzeżone.
