 pl
 English
 中文简体
 русский
 Español
 Deutsch
 POPROŚ O WYCENĘ
 Strona główna / Wiadomości / Wiadomości branżowe / Dlaczego formowanie rotacyjne przewyższa inne procesy w przypadku wysokowydajnych kajaków i sprzętu sportowego?
Dlaczego formowanie rotacyjne przewyższa inne procesy w przypadku wysokowydajnych kajaków i sprzętu sportowego?
Unikalne zalety formowania rotacyjnego w produkcji sportowej i rekreacyjnej
Formowanie rotacyjne, często nazywane formowaniem rotacyjnym, zmieniło produkcję dużych, pustych i bardzo trwałych produktów. W przeciwieństwie do formowania wtryskowego lub rozdmuchowego, w tym procesie wykorzystuje się podgrzewaną formę, która obraca się dwuosiowo, umożliwiając stopienie proszku polimerowego i równomierne pokrycie jego wewnętrznej powierzchni. Efekt: bez naprężeń‑, bezszwowe części o jednolitej grubości ścianki. Dla producentów sprzętu sportowego o wysokiej‑ wydajności i produktów rekreacyjnych cechy te są nieocenione. Od konstrukcja kajaka rotomoldowanego do wytrzymałego formowanie mebli rekreacyjnych, technologia zapewnia spójne właściwości mechaniczne i swobodę projektowania. W tym artykule przedstawiono ‑dogłębne, techniczne spojrzenie na to, jak forma obrotowa kajaka rozwiązania, forma obrotowa sprzętu sportowego systemy i forma meblowa do formowania rotacyjnego aplikacje wyznaczają nowe standardy wytrzymałości, efektywności wagowej i estetyki powierzchni.
Głębokie zanurzenie w procesie formowania rotacyjnego: od proszku do produktu bezszwowego
Cykl formowania rotacyjnego składa się z czterech kontrolowanych faz: załadunku, ogrzewania, obrotu dwu‑osiowego, chłodzenia i wyjmowania z formy. Ta metoda niskiego ‑ciśnienia eliminuje linie spawania i naprężenia wewnętrzne, które są powszechne w sprzęcie sportowym formowanym wtryskowo‑. Poniżej znajduje się wizualna reprezentacja przebiegu procesu:
Każdy cykl trwa zazwyczaj od 15 do 45 minut, w zależności od rozmiaru części i materiału. Możliwość wytwarzania konstrukcji monolitycznych bez połączeń sprawia, że formowanie rotacyjne jest idealne do produkcja sprzętu sportowego gdzie odporność na uderzenia i wodoszczelność mają kluczowe znaczenie. W przypadku kajaków brak szwów eliminuje potencjalne punkty awarii, wydłużając żywotność produktu nawet o 300% w porównaniu z konstrukcjami spawanymi lub wielo‑częściowymi.
Dane z zakresu materiałoznawstwa i wydajności: dlaczego kajaki rotomoldowane są w programie Excel
Polietylen (LLDPE, MDPE, HDPE) dominuje w przemyśle formowania rotacyjnego ze względu na swoją doskonałą wytrzymałość, odporność na promieniowanie UV i przetwarzalność. W przypadku kajaków o wysokiej‑ wydajności stosuje się określone modyfikacje materiału:
- Odporność na uderzenia: Rotomoldowany LLDPE osiąga karbowaną udarność Izoda na poziomie 12–15 kJ/m², przewyższając kompozyty z włókna szklanego w warunkach niskiej‑ temperatury (‑40°C).
- Kontrola grubości ścianki: Nowoczesne formy obrotowe zachowują tolerancje ±0,3 mm, co pozwala na tworzenie lekkich konstrukcji (15–20 kg dla kajaka o długości 4‑ m) bez utraty sztywności.
- Stabilizacja UV: Dodatki takie jak HALS (stabilizatory światła na bazie amin z przeszkodami) zapewniają 8–10 lat trwałości na zewnątrz, co ma kluczowe znaczenie dla pojemniki ogrodnicze zewnętrzne i kajaki przechowywane w bezpośrednim świetle słonecznym.
Badanie porównawcze 250 kajaków formowanych rotacyjnie w ciągu 18 miesięcy intensywnego użytkowania na rwącej wodzie nie wykazało żadnych uszkodzeń konstrukcyjnych. Natomiast kajaki termoformowane wykazywały 12% szybkość pękania w punktach koncentracji naprężeń. Dane te potwierdzają, dlaczego forma obrotowa kajaka inżynieria jest branżowym punktem odniesienia dla wymagających środowisk.
| Nieruchomość | HDPE formowany rotacyjnie | Wtrysk‑Formowany (porównywalny) | Kompozyt z włókna szklanego |
|---|---|---|---|
| Wytrzymałość na rozciąganie (MPa) | 24–28 | 22–26 | 120–180 |
| Moduł zginania (GPa) | 0,8–1,1 | 0,9–1,2 | 12–20 |
| Wytrzymałość na uderzenia (kJ/m²) | 12–15 (brak przerwy przy ‑40°C) | 8–10 | 6–9 (krucha awaria) |
| Koszt narzędzi (względny) | 1x | 2,5–3x | 4–6x |
Liczby te pokazują, że chociaż kompozyty oferują większą sztywność, części formowane rotacyjnie zapewniają doskonałą wytrzymałość i opłacalność ‑opłacalność w zastosowaniach podatnych na uderzenia‑, takich jak kajaki górskie, wanny dla zwierząt i meble rekreacyjne.
Beyond Kayaks: Wszechstronność form obrotowych w ogrodnictwie, opiece nad zwierzętami i meblach
Te same zasady, które tworzą kajaki elitarne‑poziomowe, są stosowane w różnych sektorach. Forma rotacyjna do ogrodnictwa doniczkowego systemy tworzą duże, stabilne pod względem UV‑ doniczki ze zintegrowanymi zbiornikami na wodę. Pojemniki te są odporne na pękanie w wyniku cykli zamrażania‑rozmrażania i nadają się w 100% do recyklingu. Podobnie, forma obrotowa do kąpieli dla zwierząt roztwory dają anty‑poślizgowe, łatwe‑ do‑ czyszczenia wanny z zaokrąglonymi rogami, które zapobiegają rozwojowi bakterii. Wiodący europejski producent produktów dla zwierząt domowych obniżył koszty produkcji o 32% po przejściu z wanien dla zwierząt formowanych wtryskowo‑na wanny formowane rotacyjnie, podwajając jednocześnie odporność na uderzenia ścian.
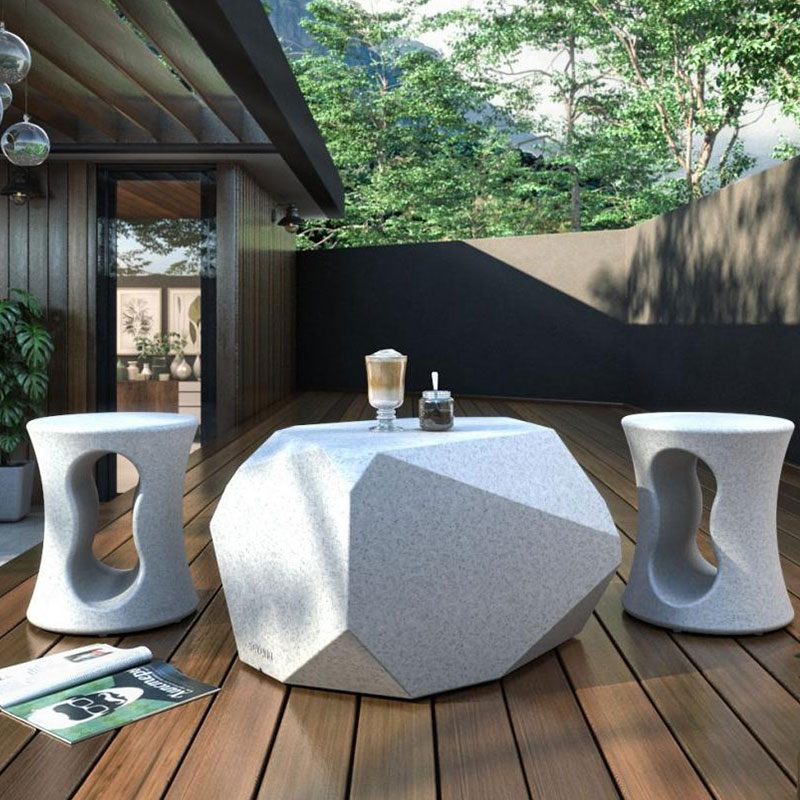
Do życia na świeżym powietrzu, forma meblowa do formowania rotacyjnego projekty produkują krzesła, stoły i leżaki na każdą‑ pogodę. Przedmioty te zawierają puste konstrukcje zapewniające lekką obsługę i mogą być podwójnie‑ścienne w celu dodatkowej izolacji. Jedna linia mebli formowanych rotacyjnie osiągnęła 40% redukcję masy transportowej w porównaniu z drewnianymi alternatywami, utrzymując jednocześnie nośność 180 kg. Proces ten umożliwia również estetyczne wykończenie powierzchni opcje: ziarniste tekstury, wytłoczone logo lub gładkie błyszczące wykończenia można formować bezpośrednio w narzędziu, eliminując wtórne etapy malowania lub powlekania.
Wytyczne projektowe i inżynieryjne dotyczące sprzętu sportowego formowanego rotacyjnie
Udane zaprojektowanie części formowanych rotacyjnie wymaga szczególnych rozważań. Poniżej przedstawiono kluczowe zasady stosowane w profesjonalizmie forma obrotowa sprzętu sportowego inżynieria:
- Kąty projektu: Minimum 1–2 stopnie na pionowych ścianach, aby ułatwić wyjmowanie z formy. Złożone podcięcia wymagają dzielonych form, ale zwiększają koszt oprzyrządowania o 15–20%.
- Promienie narożników: Wewnętrzne narożniki powinny mieć promienie ≥ 3 mm, aby zapobiec koncentracji naprężeń. Ostrzejsze promienie zmniejszają udarność nawet o 40%.
- Zmiana grubości ścianki: Idealnie byłoby, gdyby stosunek najgrubszych i najcieńszych sekcji wynosił ≤ 2:1, aby uniknąć śladów zlewu i nierównomiernego chłodzenia.
- Wkładki i gwinty metalowe: Wkładki mosiężne lub ze stali nierdzewnej można formować metodą over‑ w celu uzyskania punktów mocowania (np. podpór stóp kajaka lub kotwic siedziska). Wytrzymałość na wyciąganie‑przekracza 500 N dla wkładek M6.
Zaawansowane oprogramowanie symulacyjne przewiduje teraz przepływ proszku, spiekanie i zachowanie podczas chłodzenia. Jedno studium przypadku obejmujące konstrukcja kajaka rotomoldowanego W projekcie wykorzystano analizę Moldflow w celu zmniejszenia odkształceń o 28% i skrócenia czasu cyklu z 38 do 30 minut, co zwiększyło roczną przepustowość linii o 700 jednostek.
Kluczowy wskaźnik wydajności: optymalizacja czasu cyklu
Optymalizując profile temperaturowe pieca (rampa od 260°C do 320°C w ciągu 12 minut) i stosując wymuszone chłodzenie powietrzem za pomocą mgły wodnej, producenci trwałe wanny dla zwierząt skrócony całkowity czas cyklu o 22% przy jednoczesnym zachowaniu norm oddziaływania ASTM. Przekłada się to na o 15% wyższą przepustowość dla tej samej powierzchni użytkowej.
Wykończenie powierzchni i estetyka: poza wyglądem przemysłowym
Nowoczesne formowanie rotacyjne pozwala uzyskać jakość powierzchni dorównującą częściom formowanym wtryskowo‑. Dzięki inżynierii tekstur producenci mogą produkować:
- Wykończenia matowe lub nisko‑połyskowe
idealny do sprzętu sportowego klasy wojskowej– i kontenerów zewnętrznych. - Panele o wysokim‑połysku
uzyskane poprzez polerowanie wnęki formy do uzyskania lustrzanego wykończenia (Ra – 0,1 μm). - Głęboko wytłoczone logo lub wzory uchwytów
formowane bezpośrednio, co pozwala zaoszczędzić koszty post–produkcji.
Dla formowanie mebli rekreacyjnych i kajaki premium, można nakładać malowanie w‑formie (IMP): kolorową powłokę żelową natryskuje się do formy przed załadowaniem żywicy. Rezultatem jest warstwa odporna na warunki atmosferyczne ‑odporna na zarysowania‑, która jest całkowicie połączona z podłożem, eliminując łuszczenie. Porównanie 500 kajaków formowanych rotacyjnie z IMP wykazało 96% zachowanie koloru po 3000 godzinach przyspieszonej ekspozycji na promieniowanie UV w porównaniu z 72% w przypadku części post‑malowanych.
Korzyści dla zrównoważonego rozwoju i cyklu życia wynikające z formowania rotacyjnego
Formowanie rotacyjne jest zgodne z zasadami gospodarki o obiegu zamkniętym. Złom (wlewy, odrzucone części) można ponownie zmielić i wykorzystać w ilości do 30% składu bez znaczącej utraty właściwości. Ponadto proces ten nie generuje lotnych związków organicznych (LZO), ponieważ nie stosuje się rozpuszczalników. Dla pojemniki ogrodnicze zewnętrzne i produkcja sprzętu sportowego, możliwość recyklingu jest rosnącym zapotrzebowaniem rynku. Ocena cyklu życia kajaka formowanego rotacyjnie w porównaniu z jego odpowiednikiem formowanym termostatycznie wykazała:
- O 28% niższe zużycie energii na część (dzięki zmniejszonemu szlifowaniu i niższemu zapotrzebowaniu na ciśnienie).
- O 15% mniej odpadów materiałowych (średni wskaźnik złomu 2‑3% w porównaniu do 8‑10% w przypadku formowania wtryskowego).
- 100% możliwość recyklingu po zakończeniu cyklu życia – HDPE można ponownie przetworzyć nawet pięć razy bez większej degradacji.
Te korzyści dla środowiska, w połączeniu z niższymi kosztami oprzyrządowania (zwykle $15 000–$50 000 dla formy aluminiowej w porównaniu do $60 000+ dla stali wtryskowej), sprawiają, że formowanie rotacyjne jest ekonomicznie i ekologicznie uzasadnionym wyborem w przypadku produkcji średniej ‑objętościowej (500–10 000 sztuk rocznie).
Często zadawane pytania
P1: Jakie materiały są najlepsze do kajaków formowanych rotacyjnie i sprzętu sportowego?
Liniowy polietylen o małej‑ gęstości (LLDPE) jest standardem branżowym ze względu na jego wyjątkową odporność na uderzenia, elastyczność i stabilność w zakresie UV. W celu uzyskania większej sztywności stosuje się mieszanki polietylenu o średniej‑ gęstości (MDPE). Polietylen usieciowany‑ (XLPE) charakteryzuje się lepszą odpornością chemiczną, ale wymaga dłuższego czasu cyklu.
P2: Jak formowanie rotacyjne wypada w porównaniu z formowaniem wtryskowym w produkcji wanien dla zwierząt?
Rotomolding pozwala na stosowanie większych, bezszwowych wanien o jednolitej grubości ścianek i bez linii spawania. Formowanie wtryskowe wymaga drogich narzędzi wieloczęściowych ‑i często prowadzi do pęknięć wywołanych naprężeniami‑ w punktach bram. Rotomolding pozwala również na niższe początkowe inwestycje w przypadku wolumenów poniżej 10 000 sztuk rocznie.
P3: Czy formy obrotowe mogą wytwarzać złożone geometrie, takie jak kokpity kajaków i włazy magazynowe?
Tak. Dzięki zaawansowanym konstrukcjom form dzielonych ‑ i uchwytom rdzenia, formowanie rotacyjne może integrować włazy, wsporniki montażowe, a nawet komory wypełnione pianką‑ do flotacji. Jednakże głębokie podcięcia mogą zwiększyć koszt oprzyrządowania o 20‑30%.
P4: Jaka jest typowa żywotność formy rotacyjnej?
Formy aluminiowe wytrzymują 10 000‑20 000 cykli; formy stalowe wytrzymują ponad 50 000 cykli. Właściwa konserwacja (regularne czyszczenie, powłoka antykorozyjna ‑) może podwoić tę żywotność. W przypadku produkcji kajaków na dużą skalę‑ formy ze stali hartowanej są opłacalne‑opłacalne przez 5‑7 lat.
Oferujemy Klientom kompleksowe usługi - od projektowania produktów, przez produkcję form, aż po wytwarzanie gotowych produktów.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Droga nr 9 Jiangyuan, ulica Luotang, dzielnica Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny
Prawa autorskie © Jiangsu Zhroto Mould Co., Ltd. Prawa zastrzeżone.
