 pl
 English
 中文简体
 русский
 Español
 Deutsch
 POPROŚ O WYCENĘ
 Strona główna / Wiadomości / Wiadomości branżowe / Żywica do formowania rotacyjnego: jak wybrać odpowiedni materiał na części i formę
Żywica do formowania rotacyjnego: jak wybrać odpowiedni materiał na części i formę
Kiedy kupujący rozpoczyna projekt formowania rotacyjnego, pierwsze pytanie zwykle dotyczy ceny formy. Żywica jest jednak prawdziwym punktem wyjścia. Zbiornik na wodę o pojemności 2000 litrów i zbiornik paliwa samochodowego o pojemności 60 litrów są częściami wykonanymi z polietylenu, ale ich gatunki nie są zamienne. Jeden musi przetrwać zewnętrzne narażenie na promieniowanie UV i ciągły stres, a drugi musi przejść rygorystyczne limity przenikania paliwa. Jeśli wybierzesz żywicę po zaprojektowaniu formy, już jesteś w tyle.
Dlaczego wybór żywicy jest ważniejszy niż projekt formy
Wniosek z góry: Wybór żywicy wpływa na każdy parametr techniczny formy. Bez żywicy i jej gatunku żaden poważny producent form nie jest w stanie podać dokładnej wyceny.
Szybkość kurczenia się jest pierwszą kwestią. Liniowy polietylen o małej gęstości (LLDPE) zwykle kurczy się od 2,0 do 2,5 procent, podczas gdy polietylen o dużej gęstości (HDPE) może kurczyć się od 2,5 do 3,0 procent. Polipropylen (PP) mieści się w przedziale 1,5 do 2,0 procent. Wnęka formy jest obrabiana do wymiaru gotowej części plus naddatek na kurczliwość żywicy. Zaprojektuj narzędzie dla jednej żywicy i przełącz się na inną, a wymiar części zmieni się na tyle, że nie spełni wymagań tolerancji w zamkniętym pojemniku.
Cooling behavior is the second issue. Polietylen stygnie powoli, dlatego forma wymaga odpowiedniej wentylacji i wolnej drogi ucieczki ciepła. Nylon (poliamid) wymaga innego profilu grzewczego i starannego odpowietrzania, ponieważ pochłania wilgoć z powietrza. Żywica ustala również kąt pochylenia: PE zazwyczaj działa przy zanurzeniu od 1,5 do 2 stopni, podczas gdy nylon może wymagać aż do 3 stopni.
Żywica wpływa nawet na materiał formy. Formy aluminiowe są opłacalne w przypadku części PE i szybko przenoszą ciepło. Formy stalowe lepiej radzą sobie z żywicami ściernymi lub silnie wypełnionymi żywicami i wytrzymują dłużej w przypadku bardzo dużych serii produkcyjnych. Jeśli nadal wyrównujesz swój wybór żywicy z kontrolą procesu pod kątem jakości części najpierw zablokuj materiał.
Główne rodziny żywic do formowania rotacyjnego
Polietylen dominuje w formowaniu rotacyjnym. Stanowi zdecydowaną większość części formowanych rotacyjnie, ponieważ równoważy udarność, odporność chemiczną i koszt. W rodzinie PE różnice klas mają ogromne znaczenie. Poniższa tabela porównuje rodziny żywic, z którymi będziesz się najczęściej spotykać.
| Rodzina żywic | Gęstość (g/cm3) | Kluczowa charakterystyka | Typowe zastosowania | Skurcz |
|---|---|---|---|---|
| LLDPE | 0,910-0,925 | Doskonały wpływ i ESCR | Zbiorniki na wodę, kajaki, zabawki | 2,0-2,5% |
| HDPE | 0,926-0,945 | Większa sztywność i wytrzymałość | Zbiorniki paliwa, części przemysłowe | 2,5-3,0% |
| XLPE | około 0,930 | Doskonała odporność na pełzanie i ciepło | Zbiorniki na chemikalia, zbiorniki na paliwo | 1,8-2,5% |
| PP | 0,900-0,910 | Sztywność w podwyższonej temperaturze | Części maszyn rolniczych | 1,5-2,0% |
| PA (nylon) | 1.13-1.15 | Wysoka wytrzymałość i odporność na ścieranie | Elementy eksploatacyjne, części pod maską | 1,0-1,5% |
Chociaż w większości projektów domyślnym rozwiązaniem jest PE, materiał musi nadal pasować do środowiska usługowego. Część narażona na działanie gorącej wody, agresywnych chemikaliów lub powtarzające się uderzenia w niskich temperaturach wymaga innego gatunku niż zwykły pojemnik do przechowywania.
Jak dopasować właściwości żywicy do swojego zastosowania
Dopasowanie żywicy do zastosowania to ćwiczenie praktyczne. Musisz znać temperaturę roboczą, narażenie chemiczne, spodziewane uderzenia i żywotność. Oto najczęstsze połączenia.
LLDPE do zbiorników i kontenerów magazynowych
LLDPE prawie zawsze najlepiej obsługuje duże zbiorniki na wodę i pojemniki do przechowywania chemikaliów. Odporność materiału na pękanie naprężeniowe (ESCR) zapobiega pękaniu zbiornika o pojemności 2000 litrów w miejscu montażu przez lata cyklicznego ładowania. Typowy LLDPE do tego zastosowania ma gęstość około 0,935 g/cm3 i wskaźnik szybkości płynięcia w zakresie od 3 do 5. Formę należy zbudować z dużym kątem pochylenia i gładkim wnętrzem, aby zapewnić niezawodne wyjmowanie z formy dużej, jednoczęściowej części.
 Forma obrotowa do dużych pojemników do przechowywania wody Forma ta umożliwia bezproblemową, jednoczęściową produkcję dużych zbiorników o jednakowej grubości ścianek, idealnych do przechowywania wody i chemikaliów w warunkach przemysłowych i rolniczych. Zobacz produkt →
HDPE i XLPE do samochodowych zbiorników paliwa
Zbiorniki paliwa wymagają żywicy o dużej udarności i niskim przenikaniu paliwa. Polietylen o dużej gęstości jest standardowym wyborem w przypadku zbiorników paliwa w samochodach, natomiast polietylen usieciowany (XLPE) zapewnia jeszcze lepszą odporność na pełzanie w podwyższonych temperaturach i jest powszechny w pojazdach ciężkich. Jedną ze specyfikacji, która ma tutaj znaczenie, jest zgodność z normami CARB lub EPA w zakresie przenikania. Konstrukcja formy zbiornika paliwa wystaje ze środka i musi uwzględniać dokładnie kontrolowaną grubość ścianki, zwykle od 3 do 5 mm, aby żywica przepływała równomiernie, a część przeszła testy emisji oparów.
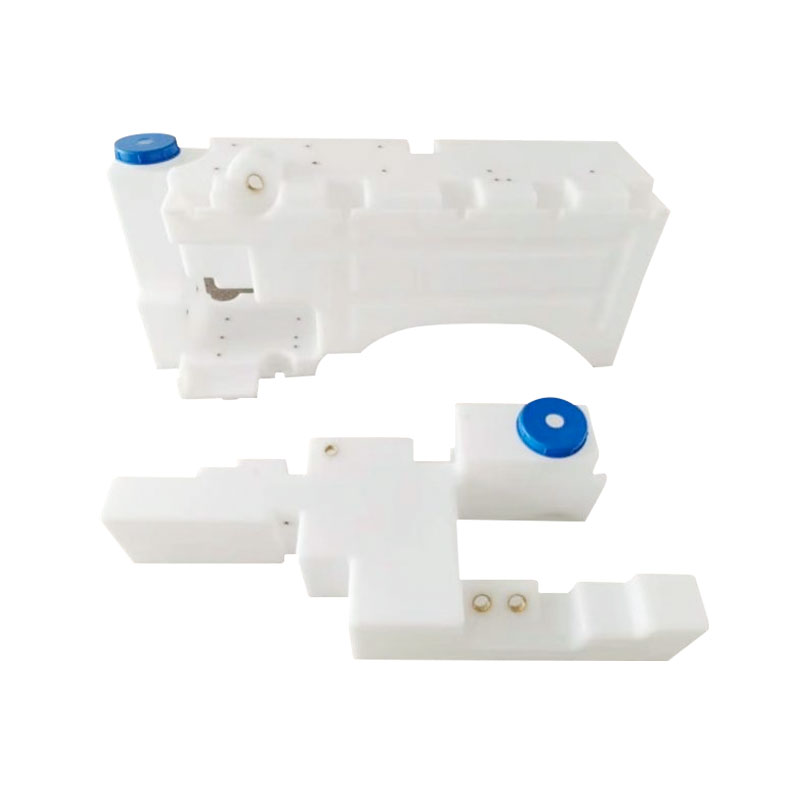 Forma obrotowa zbiornika paliwa samochodowego Ta forma, przeznaczona do jednoczęściowych zbiorników paliwa, wytwarza złożone kształty pasujące do podwozia pojazdu, zmniejszając wagę i poprawiając oszczędność paliwa, jednocześnie spełniając normy emisji. Zobacz produkt →
Polipropylen do maszyn rolniczych
Części sprzętu rolniczego często mają kontakt z gorącą wodą, pestycydami lub roztworami nawozów, co sprawia, że polipropylen jest mocnym kandydatem. PP zapewnia wyższą sztywność i lepszą odporność na ciepło niż PE, ale jego udarność w niskich temperaturach jest słabsza. Część, która ma zostać upuszczona podczas zimnej pogody, może wymagać zastosowania gatunku PP odpornego na uderzenia lub przejścia na HDPE z modyfikatorem elastomeru. W formie PP zazwyczaj wymaga mniejszego naddatku na skurcz niż HDPE, ale wymaga ostrożnego wlewu i wentylacji, aby uniknąć wypaczenia cienkościennych przekrojów.
 Części maszyn rolniczych Forma rotacyjna Forma ta tworzy trwałe, beznaprężeniowe części do sprzętu rolniczego, zapewniając długą żywotność nawet w wymagających warunkach polowych przy szybkiej zmianie produktu. Zobacz produkt →
Nylon odporny na zużycie i siły ciągnące
Nylon jest właściwym wyborem, gdy część musi być odporna na wielokrotne ścieranie, posiadać gwintowane wkładki lub utrzymywać swój kształt w podwyższonej temperaturze. Wymaga formy zaprojektowanej z myślą o wyższej temperaturze przetwarzania i precyzyjnej kontroli wilgotności, ponieważ nylon pochłania wilgoć z powietrza. W przypadku odpowiedniego zastosowania część nylonowa zapewnia trwałość, której PE nie może dorównać.
Co sprawdzić przed zakupem żywicy do formowania rotacyjnego
Karta charakterystyki żywicy jest punktem wyjścia, a nie gwarancją. Kupujący powinni poprosić o zapisy z testów i zweryfikować następujące elementy przed oddaniem materiału do produkcji.
- Zakres wskaźnika szybkości płynięcia (MFI): potwierdź, że odpowiada grubości ścianki Twojej części. Cienkie ściany wymagają wyższego współczynnika MFI, aby uzyskać dostęp do ciasnych odcinków.
- Gęstość: wyższa gęstość zapewnia sztywność i niższą przepuszczalność, ale zmniejsza udarność. Twoja aplikacja musi równoważyć te dwa elementy.
- Odporność na pękanie pod wpływem czynników środowiskowych (ESCR): poproś o wynik ASTM D1693 i porównaj go z warunkami serwisowymi swojej części.
- Stabilizacja UV: w przypadku części zewnętrznych sprawdź pakiet UV i poproś o dane dotyczące starzenia, a nie tylko numer sadzy lub dodatku HALS.
- Dopuszczenie do kontaktu z żywnością: jeśli część styka się z żywnością lub wodą pitną, należy potwierdzić zgodność z FDA 21 CFR 177.1520 lub UE 10/2011.
- Zgodność z przenikaniem: w przypadku zbiorników paliwa zapytaj, czy żywica spełnia normy CARB lub EPA dotyczące emisji oparów z całego zbiornika.
- Jakość proszku: poproś o dane dotyczące rozkładu wielkości cząstek i gęstości nasypowej. Niespójny proszek prowadzi do powstawania pęcherzyków powietrza i słabego stopienia.
Strona projektu formy: jak wybór żywicy wpływa na oprzyrządowanie
Resin choice changes the mold in practical ways. Gdy producent form otrzyma specyfikację żywicy w tym samym czasie co rysunek części, oprzyrządowanie może zostać poprawnie zaprojektowane w jednym przebiegu. Poniżej znajdują się główne punkty wyrównania.
Naddatek na skurcz to korekta wymiaru. Projektantowi formy należy podać dokładny gatunek żywicy. Jak wspomniano wcześniej, LLDPE, HDPE, PP i nylon mają różne zakresy skurczu. Wnęka formy jest obrabiana ze współczynnikiem skurczu zastosowanym do każdego wymiaru, więc brakujący gatunek może zamienić precyzyjne narzędzie w części złomowe.
Kolejnymi elementami są kąt pochylenia i kierunek ciągnięcia. Żywica o niższym współczynniku skurczu może uwalniać się przy mniejszym przeciągu, ale wykończenie powierzchni i system wyrzutu nadal muszą odpowiadać zachowaniu materiału. W przypadku szorstkiego produktu przeznaczonego do użytku na zewnątrz mogą wystarczyć 2 stopnie przeciągu; aby uzyskać gładki produkt estetyczny, forma może wymagać wypolerowania i nieco większego przeciągu, aby uniknąć śladów oporu.
Chłodzenie i odpowietrzanie są również zależne od żywicy. PE wymaga równomiernego chłodzenia całej części, aby uniknąć wypaczeń. Nylon wymaga skutecznej wentylacji, ponieważ podczas ogrzewania uwalnia gazy. Jeśli forma traci ciepło zbyt wolno, czas cyklu wydłuża się, a koszt części wzrasta. The proces formowania rotacyjnego to szereg kompromisów, a podstawą każdego z nich jest gatunek żywicy.
Często zadawane pytania dotyczące żywicy do formowania rotacyjnego
P1: Jaka jest najczęstsza żywica do formowania rotacyjnego?
Polyethylene is the most common family. Liniowy polietylen o małej gęstości (LLDPE) jest stosowany w większości części formowanych rotacyjnie, od zbiorników i pojemników na wodę po zabawki i sprzęt rekreacyjny. Polietylen o dużej gęstości (HDPE) znajduje się tuż obok zastosowań wymagających większej sztywności i wytrzymałości.
P2: Czy tej samej żywicy można użyć do zbiorników na wodę i zbiorniki paliwa?
Nie. Zbiornik na wodę wymaga dużej odporności na pęknięcia naprężeniowe i stabilności na promieniowanie UV, ale nie wymaga niskiej przepuszczalności. Zbiornik paliwa musi spełniać normy przenikania CARB lub EPA, dlatego wymaga żywicy zmodyfikowanej pod kątem określonych parametrów. Dostawca żywicy powinien określić gatunek, a projekt formy musi być zgodny z nim.
P3: W jaki sposób skurcz żywicy wpływa na wymiary formy?
Skurcz to stopień, w jakim polimer kurczy się po zestaleniu i ochłodzeniu. Wnęka formy jest obrabiana w sposób większy niż ostateczny wymiar części o procent skurczu. Na przykład, jeśli długość części wynosi 500 mm, a żywica kurczy się o 2,5 procent, długość wnęki jest projektowana na około 512,5 mm, aby po schłodzeniu osiągnąć docelowy wymiar.
P4: Czy wybór żywicy wpływa na to, czy forma jest aluminiowa czy stalowa?
Tak. Formy aluminiowe szybciej przenoszą ciepło i są bardziej ekonomiczne w przypadku części PE. Formy stalowe są preferowane w przypadku produkcji na dużą skalę z żywicami ściernymi lub żywicami o dużej zawartości wypełniacza, ponieważ z czasem są one lepiej odporne na zużycie i naprężenia mechaniczne.
P5: Co to jest XLPE i kiedy powinienem go wybrać?
XLPE is crosslinked polyethylene. Struktura molekularna jest połączona w trójwymiarową sieć, co zapewnia wyższą odporność na pełzanie, doskonałą udarność i lepszą wydajność w podwyższonych temperaturach. Jest często używany do zbiorników paliwa, dużych pojemników na chemikalia i części konstrukcyjnych narażonych na długotrwałe obciążenia.
Wybór żywicy to nie tylko specyfikacja materiału. To dane wejściowe decydują o tym, czy forma może zostać prawidłowo zbudowana, czas cyklu jest akceptowalny, a część spełnia rygorystyczne warunki swojego okresu użytkowania. Producent form, który rozumie zarówno stronę żywicy, jak i oprzyrządowania, może zaoszczędzić na kosztownych przeróbkach.
W Jiangsu ZHROTO Mold Co., Ltd. nasz zespół wspiera klientów od decyzji o żywicy, poprzez projektowanie form i produkcję metodą formowania rotacyjnego. Nasz zakład o powierzchni 18 000 metrów kwadratowych obejmuje ponad 12 000 metrów kwadratowych standaryzowanej powierzchni warsztatowej, która może pomieścić ponad 800 form i 3600 ton wyrobów z tworzyw sztucznych rocznie. Jeśli pracujesz nad zbiornikiem wody, zbiornikiem paliwa, częścią maszyn rolniczych lub jakimkolwiek innym produktem formowanym rotacyjnie, podziel się żywicą, o której myślisz, a my pomożemy zweryfikować projekt formy, zanim zaangażujesz się w oprzyrządowanie.
Oferujemy Klientom kompleksowe usługi - od projektowania produktów, przez produkcję form, aż po wytwarzanie gotowych produktów.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Droga nr 9 Jiangyuan, ulica Luotang, dzielnica Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny
Prawa autorskie © Jiangsu Zhroto Mould Co., Ltd. Prawa zastrzeżone.
