 pl
 English
 中文简体
 русский
 Español
 Deutsch
 POPROŚ O WYCENĘ
 Strona główna / Wiadomości / Wiadomości branżowe / Rozwiązywanie problemów z formowaniem rotacyjnym: Napraw typowe defekty i problemy z procesem
Rozwiązywanie problemów z formowaniem rotacyjnym: Napraw typowe defekty i problemy z procesem
Każdy warsztat zajmujący się formowaniem rotacyjnym zna to uczucie tonięcia, gdy partia zbiorników na wodę wychodzi z otworami wzdłuż linii podziału lub gdy forma zbiornika paliwa wytwarza części z miękkimi punktami, które nie przechodzą testów ciśnieniowych. Wady rzadko są przypadkowe. Kierują się wzorcami wskazującymi na konkretne przyczyny źródłowe w projekcie formy, wyborze żywicy lub cyklu procesu.
W tym przewodniku omówiono najczęstsze problemy związane z formowaniem rotacyjnym, praktyczne rozwiązania sprawdzające się na hali produkcyjnej oraz sytuacje, w których prawdziwe rozwiązanie wymaga zmiany samej formy, a nie ponownej regulacji temperatury.
Dlaczego powstają defekty podczas formowania rotacyjnego
Formowanie rotacyjne to proces, który wybacza wiele błędów. Działa pod niskim ciśnieniem, nie ma śladów otwarcia i wytwarza minimalne naprężenia formowane. Jednak defekty nadal się pojawiają, ponieważ proces zależy od trzech czynników, które pozostają zsynchronizowane: geometrii formy, zachowania materiału i czasu wymiany ciepła.
Większość defektów ma swoje korzenie w czterech obszarach:
- Projekt formy - linie podziału, wentylacja, rozkład grubości ścianek i kąty pochylenia
- Materiał - gęstość żywicy, wskaźnik szybkości płynięcia i pakiet dodatków
- Cykl procesu - temperatura pieca, współczynnik obrotów, szybkość chłodzenia i czas wyjmowania z formy
- Zachowanie podczas ogrzewania i chłodzenia - gradienty termiczne na powierzchni formy
Średnio około 70% wad formowania rotacyjnego można wyeliminować poprzez skorygowanie odpowietrzania, dostosowanie prędkości obrotowej i spowolnienie fazy chłodzenia.
Każdy typ wady ma odrębną sygnaturę. Nauka tych podpisów to najszybsza droga do ich rozwiązania.
Typowe wady formowania rotacyjnego i sposoby ich naprawiania
Poniższa tabela przedstawia typowe usterki i ich prawdopodobne przyczyny oraz pierwszą naprawę, którą warto wypróbować.
| Wada | Typowa przyczyna | Pierwsza poprawka do wypróbowania |
|---|---|---|
| Pęcherzyki/dziury | Nieodpowiednia wentylacja lub uwięzione powietrze | Zwiększ rozmiar otworu wentylacyjnego, przenieś otwór wentylacyjny |
| Nierówna grubość ścianki | Zły współczynnik obrotów lub niska temperatura piekarnika | Dostosuj stopień obrotów, zwiększ temperaturę piekarnika |
| Wypaczenie / deformacja | Nierównomierne chłodzenie lub przedwczesne rozformowanie | Obracaj podczas chłodzenia, wydłużaj czas chłodzenia |
| Przebarwienia | Przegrzanie lub degradacja termiczna | Zmniejsz temperaturę piekarnika, skróć cykl |
| Niska siła uderzenia | Słabe stopienie lub degradacja żywicy | Podnieś temperaturę piekarnika, sprawdź jakość żywicy |
Pęcherzyki, dziury i puste przestrzenie
Pęcherzyki pojawiają się w postaci małych porów na powierzchni lub jako uwięzione kieszenie wewnątrz ściany. Występują, gdy powietrze nie może wydostać się przez odpowietrznik formy lub gdy żywica odgazowuje się szybciej, niż jest to w stanie obsłużyć odpowietrznik.
Naprawa zaczyna się od otworu wentylacyjnego. Sprawdź, czy średnica odpowietrznika jest wystarczająco duża dla objętości części. Powszechną wskazówką jest jeden otwór wentylacyjny o średnicy 6 mm na każde 10 litrów objętości części. Jeżeli odpowietrznik ma prawidłowe wymiary, ale zatyka się stopioną żywicą, należy przejść na konstrukcję samoczyszczącą.
Rozmiar cząstek proszku również ma znaczenie. Grubszy proszek ma tendencję do zatrzymywania mniejszej ilości powietrza podczas ładowania, ale może stopić się mniej równomiernie. Testowanie innego stopnia rozdrobnienia dla danego gatunku żywicy często rozwiązuje problemy z pęcherzykami bez modyfikacji formy.
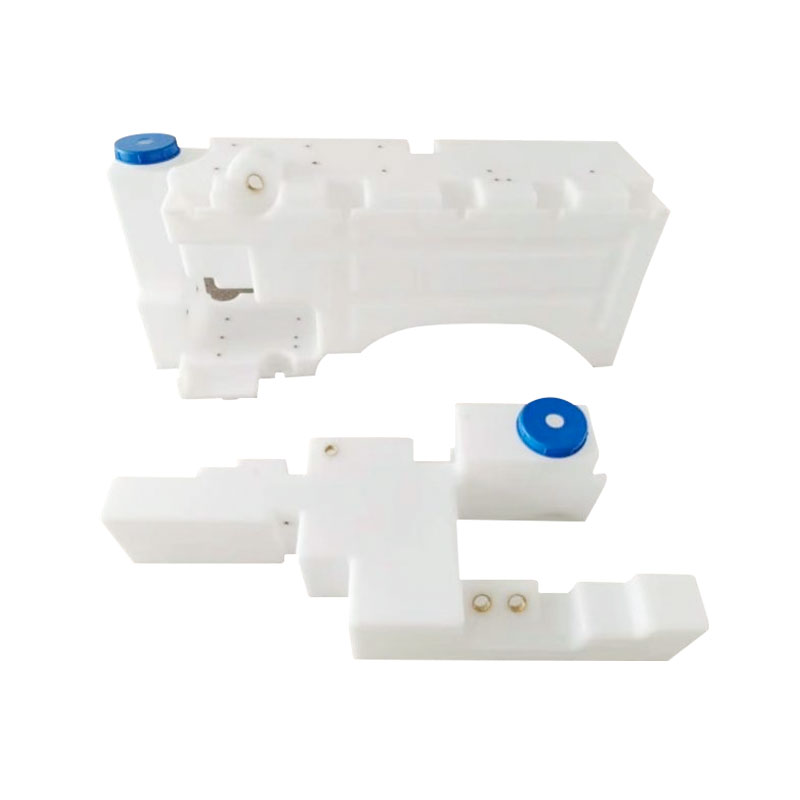 Obrotowa forma zbiornika paliwa samochodowego dla lepszego dopasowania i zmniejszenia masy Ta jednoczęściowa forma obrotowa umożliwia wytwarzanie jednolitych zbiorników paliwa o skomplikowanych kształtach, które skutecznie mieszczą się w przestrzeni podwozia. Jego plastikowa konstrukcja zmniejsza wagę w porównaniu z metalem, przyczyniając się do lepszej oszczędności paliwa. Zobacz produkt →
Nierówna grubość ścianki
Najbardziej widoczną wadą formowania rotacyjnego są różnice w grubości ścianek. W źle ustawionym cyklu 100-litrowy zbiornik na wodę może wyjść ze ścianką o grubości 4 mm po jednej stronie i 8 mm po drugiej. Przekłada się to bezpośrednio na słabe punkty, wypaczenia wymiarowe i marnowanie materiału.
Stosunek obrotu to pierwsza dźwignia. Zalecany punkt początkowy to 4:1, co oznacza cztery obroty wokół osi głównej na każdy obrót wokół osi pomocniczej. Ten stosunek gwarantuje, że proszek równomiernie dotrze do wszystkich powierzchni wewnętrznych. Części o złożonej geometrii wewnętrznej mogą wymagać stosunku 5:1 lub 6:1.
Temperatura piekarnika to druga dźwignia. Jeśli piekarnik będzie zbyt zimny, żywica nigdy nie osiągnie stanu o niskiej lepkości potrzebnego do rozpłynięcia się w każdym zakamarku. Rezultatem są grube krawędzie i cienkie środki. Podwyższaj temperaturę piekarnika w krokach co 10°C i ponownie sprawdź rozkład ścianek.
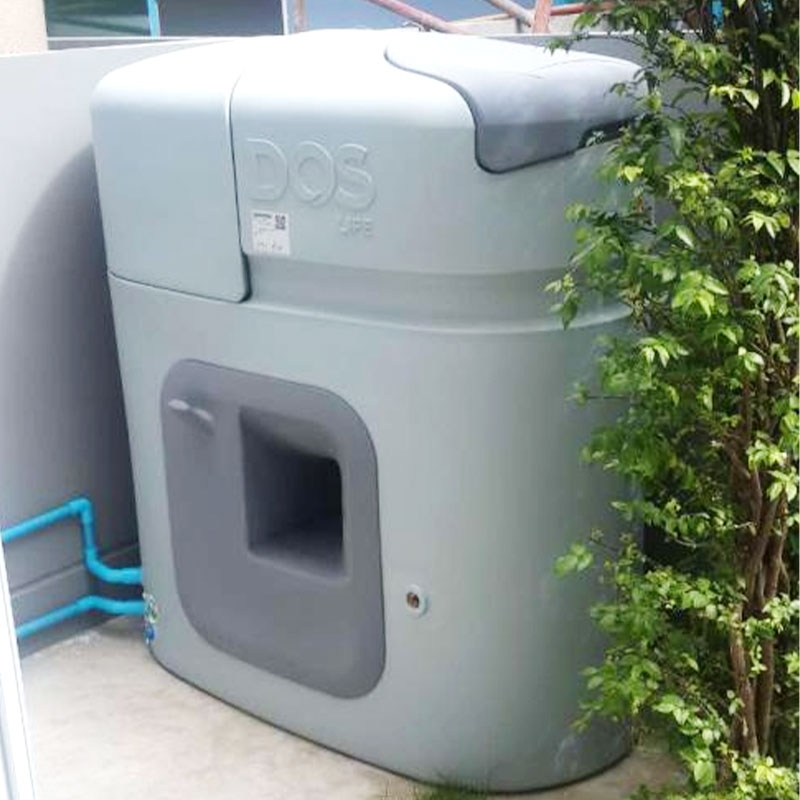 Forma pojemnika do przechowywania zbiornika na wodę do bezszwowych zbiorników o dużej pojemności Zaprojektowana z myślą o jednolitej grubości ścianek i integralności strukturalnej, ta forma umożliwia produkcję pojemników bez spoin stosowanych w zastosowaniach przemysłowych, rolniczych i infrastrukturalnych. Zobacz produkt →
Wypaczenia i deformacje
Części wypaczają się, ponieważ jedna strona ochładza się szybciej niż druga. Strona szybciej chłodząca kurczy się jako pierwsza i powoduje utratę kształtu części. W kajaku lub zbiorniku paliwa może to uniemożliwić umieszczenie części w obudowie.
Podstawową poprawką jest kontrola chłodzenia. Podczas fazy chłodzenia należy utrzymywać formę obracającą się, aby część chłodziła się równomiernie ze wszystkich kierunków. Niektóre formy wtryskowe zatrzymują obrót dopiero po osiągnięciu przez część temperatury zeszklenia, a następnie kontynuują chłodzenie na miejscu, aby skrócić czas cyklu.
Jeśli wypaczenie utrzymuje się, sprawdź równowagę grubości ścianki. Grubsze ściany zatrzymują więcej ciepła i wolniej się ochładzają. Jeśli projekt na to pozwala, dodać żebra lub dodatkowy materiał w cienkich sekcjach, aby wyrównać szybkość chłodzenia.
Problemy z przebarwieniami i powierzchnią
Odbarwienia, żółknięcie lub brązowe ślady przypaleń oznaczają, że żywica zbyt długo nagrzewała się zbyt mocno. Najczęstszą przyczyną jest temperatura pieca powyżej zalecanego zakresu żywicy lub zbyt długi cykl.
Należy to skorygować, zmniejszając temperaturę piekarnika w odstępach co 5°C. Sprawdź także powierzchnię formy. Szorstkie lub wżerowane powierzchnie formy tworzą obszary skoncentrowanego ciepła, które przypalają żywicę. Polerowanie wnętrza formy lub zmiana rodzaju środka antyadhezyjnego często usuwa skazy powierzchniowe.
Niska udarność i sztywność
Niska udarność często wskazuje na niepełne stopienie. Łańcuchy polimerowe w proszku polietylenowym muszą się stopić, wymieszać i całkowicie zrelaksować, aby część pochłonęła energię uderzenia bez pękania.
Sprawdź rzeczywistą udarność za pomocą testu udarności ASTM D256. Jeśli część nie spełnia specyfikacji, prawdopodobną przyczyną jest niedogrzanie cyklu. Podnieść temperaturę piekarnika o 5 do 10°C i wydłużyć czas przebywania w temperaturze maksymalnej. Unikaj nadmiernej szybkości chłodzenia, która może powodować tworzenie się większych kryształów i zmniejszać udarność.
Niska sztywność to inny problem. Część o małej sztywności ma zwykle niewystarczającą grubość ścianki do swojej roli konstrukcyjnej. Rozwiązanie leży po stronie projektu: zwiększ grubość ścianki, dodaj żebra usztywniające lub wybierz żywicę o wyższym module sprężystości. W przypadku zastosowań wymagających dużych obciążeń należy rozważyć gatunek polietylenu o dużej gęstości.
Parametry procesu, które zapobiegają większości defektów
Cykl procesu składa się z trzech faz: ogrzewania, rotacji i chłodzenia. Każdy z nich ma parametry, które należy ustawić dla określonej geometrii części i gatunku żywicy.
| Parametr | Typowy zasięg | Wada Risk When Out of Range |
|---|---|---|
| Temperatura piekarnika | 260-300 °C (w zależności od żywicy) | Przebarwienia, poor fusion |
| Podstawowa prędkość obrotowa | 4-12 obr./min | Nierówna grubość ścianki |
| Stosunek rotacji | 4:1 (w zależności od części) | Pustki w ścianach, linie przepływu |
| Czas chłodzenia | 15-30 minut | Wypaczenie, skurcz |
Najszybszym sposobem ograniczenia defektów jest rejestrowanie każdej zmiany parametrów i korelowanie jej ze zmierzoną jakością części. Prosty arkusz kalkulacyjny zawierający datę, pleśń, żywicę, temperaturę pieca, współczynnik obrotu i typ wady często ujawnia wzorce, których nie zauważa żaden pojedynczy operator.
Sama temperatura nie jest rozwiązaniem. Zależność między temperaturą pieca, współczynnikiem obrotu i czasem chłodzenia określa, czy część ma wymiary zgodne z prawdą, czy zniekształconą.
Projekt formy i wybór materiału jako środki zapobiegawcze
Rozwiązywanie problemów można przeprowadzić na poziomie procesu, ale forma, która nie jest w stanie wyprodukować dobrej części, zawsze będzie z tobą walczyć. To tutaj wybór projektu formy i wybór materiału mają największe znaczenie.
Kluczowe punkty projektu formy:
- Umieszczenie otworu wentylacyjnego musi znajdować się w najwyższym punkcie wnęki, w którym gromadzi się powietrze podczas obrotu.
- Projekt linii podziału ma znaczenie w przypadku obróbki blacharskiej. Dobrze obrobiona powierzchnia podziału z odpowiednim prześwitem zmniejsza odpryski i zapobiega uwięzieniu powietrza w szwie.
- Aby ułatwić wyjmowanie z formy, wymagany jest kąt pochylenia wynoszący co najmniej 1 do 2 stopni. Pionowe, nieodciążone powierzchnie powodują powstawanie śladów oporu.
- Grubość ścianki powinna pozostać na tyle jednolita, na ile pozwala na to projekt. Głębokie szpilki lub ostre rogi tworzą strefy bogate w żywicę, które powoli się ochładzają i zniekształcają.
Wybór materiału jest równie ważny. Ta sama forma pracująca z polietylenem o gramaturze 0,94 g/cm3 zachowuje się inaczej niż w przypadku polietylenu o gramaturze 0,955 g/cm3. Większa gęstość zapewnia lepszą sztywność i udarność, ale kurczy się bardziej i może wymagać dłuższego cyklu chłodzenia.
Kiedy kupujesz formy i jednocześnie produkujesz części, dostawca form musi wiedzieć, jakiej żywicy planujesz użyć. Forma zaprojektowana dla żywicy o gęstości 0,940 może nie działać prawidłowo z materiałem o gęstości 0,960. Udostępnij arkusz danych żywicy producentowi narzędzi przed wycięciem formy.
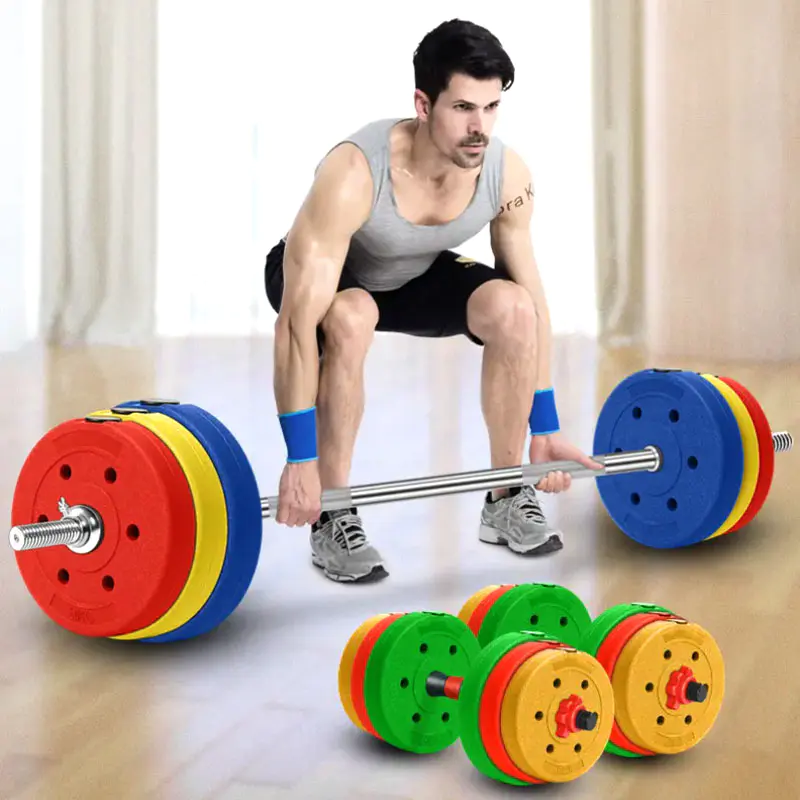 Forma do sprzętu sportowego zapewniająca stałą produkcję talerzy do hantli Forma ta zapewnia dokładne wymiary i gładkie powierzchnie talerzy do hantli. Oferuje wysoką wytrzymałość i trwałość, z możliwością odlewania lub kucia aluminium w zależności od różnych potrzeb. Zobacz produkt →
Kiedy wezwać producenta form
Istnieje granica tego, jak bardzo dostosowanie procesu może się zmienić. Kiedy problem pojawia się po przejściu formy z jednej maszyny na drugą lub gdy ten sam defekt pojawia się w przypadku różnych partii żywicy, przyczyną jest sama forma.
Sytuacje wymagające wezwania producenta form:
- Linia podziału pojawia się przy każdym cyklu, nawet przy czystych otworach wentylacyjnych.
- Grubość ścianki jest nierówna po sprawdzeniu, czy współczynnik obrotu jest prawidłowy.
- Wewnętrzne puste przestrzenie pojawiają się w tym samym rogu każdej części.
- Powierzchnia formy wykazuje zużycie, wżery lub uszkodzenia, które powodują powtarzające się defekty.
Renomowany producent narzędzi pomoże Ci zrozumieć, czy naprawa polega na zmianie procesu, czy modyfikacji formy. Przynieś swoje dane: gatunek żywicy, temperaturę pieca, współczynnik obrotów i zdjęcia defektów. Dzięki tym informacjom decyzja staje się znacznie szybsza.
Aby uzyskać głębsze spojrzenie na pełny cykl procesu, przeczytaj nasz kompleksowy opis przewodnik po formowaniu rotacyjnym .
Często zadawane pytania
P1: Co powoduje powstawanie pęcherzyków podczas formowania rotacyjnego?
Pęcherzyki powstają w wyniku uwięzionego powietrza, które nie może wydostać się przez otwór wentylacyjny formy, lub w wyniku odgazowania żywicy pod wpływem ciepła. Najczęstsze poprawki to zwiększenie rozmiaru otworu wentylacyjnego, przeniesienie otworu wentylacyjnego do najwyższego punktu wnęki i zastosowanie drobniejszego rozdrobnienia proszku, który zapewnia bardziej równomierne upakowanie.
P2: Jak naprawić nierówną grubość ścianki podczas formowania rotacyjnego?
Zacznij od dostosowania współczynnika obrotu. Standardowym punktem wyjścia jest 4:1. Jeśli proporcje są już prawidłowe, zwiększaj temperaturę piekarnika stopniowo co 10°C, aby poprawić płynność. Sprawdź również, czy forma jest zamontowana prosto na maszynie, aby obracała się równomiernie.
P3: Dlaczego moje części formowane rotacyjnie wypaczają się?
Główną przyczyną jest nierówne chłodzenie. Utrzymuj formę w ruchu obrotowym podczas fazy chłodzenia i wydłuż całkowity czas chłodzenia. Sprawdź także rozkład grubości ścianek. Grubsze sekcje zatrzymują więcej ciepła i wolniej się schładzają, co powoduje utratę kształtu części.
P4: Jaka jest najczęstsza wada formowania rotacyjnego?
Najczęściej zgłaszanym problemem jest nierówna grubość ścian. Jest to również pierwsza wada, która ujawnia problem procesowy, ponieważ wpływa zarówno na integralność strukturalną, jak i jakość wizualną części.
Wniosek
Rozwiązywanie problemów związanych z formowaniem rotacyjnym to systematyczne ćwiczenie mające na celu zmniejszenie zmienności. Zacznij od odpowietrzenia i stopnia rotacji, sprawdź temperaturę pieca zgodnie z zaleceniami dostawcy żywicy i dokładnie kontroluj fazę chłodzenia. Jeżeli wada pojawia się tylko w jednej formie, a w innej nigdy, należy traktować pleśń jako podejrzaną.
Dobre oprzyrządowanie jest pierwszą linią obrony przed powszechnymi wadami formowania rotacyjnego. Forma zaprojektowana z odpowiednią wentylacją, odpowiednimi kątami pochylenia i zrównoważonymi sekcjami ścian zapewni niezawodne części od pierwszego dnia.
Skontaktuj się z nami z rysunkami części lub szczegółami bieżącej konfiguracji produkcyjnej. Nasi inżynierowie w ZHROTO Mold pomogą Ci dotrzeć do pierwotnej przyczyny.
Oferujemy Klientom kompleksowe usługi - od projektowania produktów, przez produkcję form, aż po wytwarzanie gotowych produktów.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Droga nr 9 Jiangyuan, ulica Luotang, dzielnica Jiangyan, miasto Taizhou, prowincja Jiangsu, Chiny
Prawa autorskie © Jiangsu Zhroto Mould Co., Ltd. Prawa zastrzeżone.
